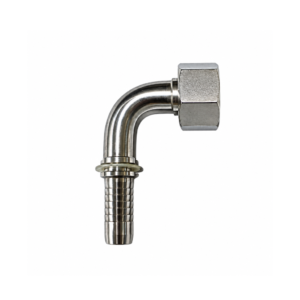
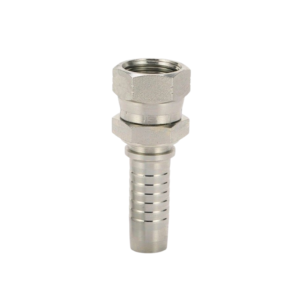
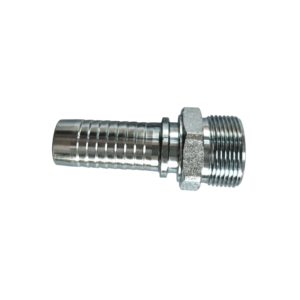
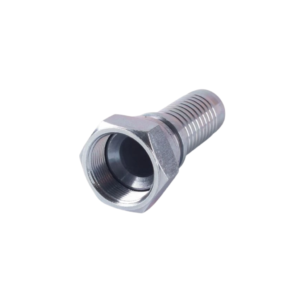
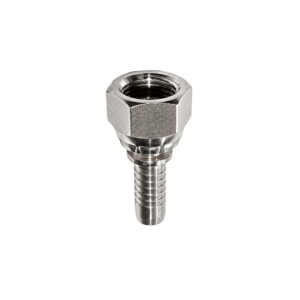
Chi tiết danh mục - Đầu bấm
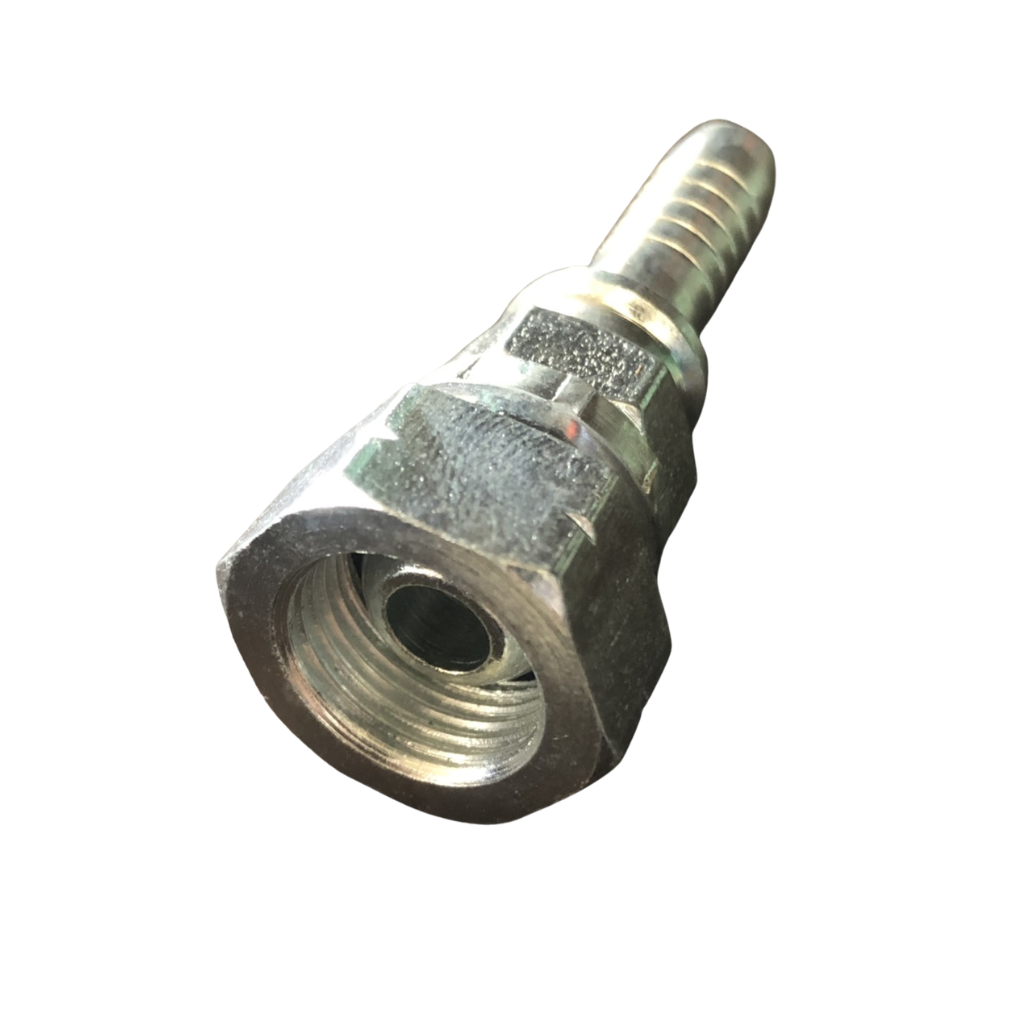
Đầu bấm thủy lực là phụ kiện dùng để kết nối ống thủy lực với bơm, van, xy lanh, motor, manifold và các thiết bị khác trong hệ thống. Một đầu của fitting được lắp vào ống và cố định bằng vỏ bấm, đầu còn lại sử dụng ren, mặt côn, O-ring hoặc mặt bích để kết nối với thiết bị.
Đầu bấm có nhiều tiêu chuẩn kết nối khác nhau như:
- JIC.
- BSP.
- DIN.
- ORFS.
- Metric.
- JIS.
- SAE Flange.
- Các chuẩn kết nối chuyên dụng khác.
Ngoài tiêu chuẩn ren, sản phẩm còn được chia theo hình dạng như đầu thẳng, cong 45°, cong 90°, đầu liền vỏ, đầu rời vỏ và các dòng Interlock dùng cho một số hệ ống áp suất cao.
Việc lựa chọn đầu bấm không nên chỉ dựa vào kích thước ren. Cần kiểm tra đồng thời size ống, cấu tạo ống, chuẩn đầu nối, phương pháp làm kín, áp suất, loại vỏ bấm và thông số ép của hệ hose–fitting.
Đầu bấm thủy lực là gì?
Đầu bấm thủy lực, hay hydraulic hose fitting, là bộ phận được lắp ở hai đầu ống mềm để tạo thành một bộ dây thủy lực hoàn chỉnh.
Một bộ ống thường bao gồm:
Ống thủy lực + đầu bấm + vỏ bấm
Sau khi đầu fitting được đưa vào bên trong ống, vỏ bấm được ép bằng máy với kích thước xác định. Lực ép làm vỏ bấm giữ chặt ống với phần thân fitting.
Đầu còn lại của fitting được kết nối với thiết bị bằng một chuẩn phù hợp như:
- Ren.
- Côn làm kín.
- O-ring.
- Mặt phẳng.
- Mặt bích.
Đầu bấm phải đồng thời thực hiện hai nhiệm vụ:
- Giữ chắc ống khi hệ thống có áp suất.
- Tạo kết nối kín với thiết bị thủy lực.
Nếu chọn sai fitting hoặc ép sai thông số có thể xảy ra:
- Rò dầu.
- Tuột đầu.
- Hỏng lớp bố thép.
- Bóp quá mức làm giảm tiết diện.
- Nứt fitting.
- Hỏng ren.
- Bộ ống không đạt khả năng làm việc thiết kế.
Cấu tạo đầu bấm thủy lực
Cấu tạo thay đổi theo từng hệ fitting nhưng thường gồm các phần chính sau.
Phần đuôi cắm vào ống
Phần đuôi fitting được đưa vào bên trong ống thủy lực.
Trên bề mặt thường có các rãnh hoặc hình dạng được thiết kế để phối hợp với:
- Lõi trong của ống.
- Lớp gia cường.
- Vỏ bấm.
Kích thước phần đuôi phải phù hợp với đúng size và cấu tạo của hose.
Không nên lấy một đầu có đường kính gần giống rồi cố lắp vào ống.
Phần kết nối với thiết bị
Đây là phần phía ngoài dùng để kết nối với:
- Bơm.
- Van.
- Xy lanh.
- Motor.
- Block.
- Manifold.
- Đầu nối chuyển đổi.
Tùy tiêu chuẩn, phần này có thể sử dụng:
- JIC.
- BSP.
- DIN.
- ORFS.
- Metric.
- JIS.
- SAE Flange.
Phương pháp làm kín của từng chuẩn khác nhau.
Đai ốc xoay
Nhiều đầu cái được trang bị đai ốc có khả năng xoay độc lập với thân fitting.
Điều này giúp:
- Thuận tiện lắp ráp.
- Không phải xoắn toàn bộ ống khi siết.
- Dễ định hướng bộ ống.
Đai ốc chỉ thực hiện chức năng siết kết nối, không nên dùng để kéo một bộ ống bị thiếu chiều dài vào đúng vị trí.
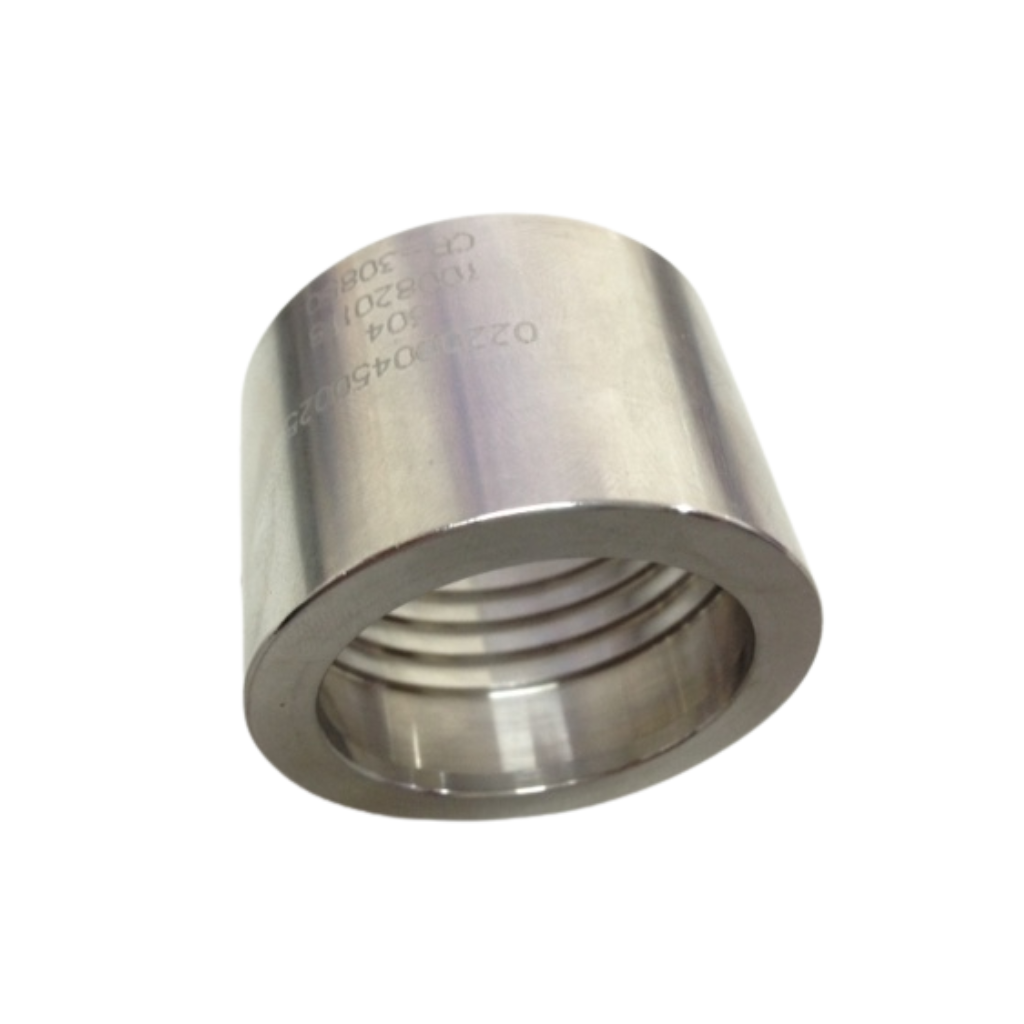
Vỏ bấm
Vỏ bấm còn được gọi là:
- Áo bấm.
- Ferrule.
- Sleeve.
Đây là phần kim loại bao bên ngoài đầu ống và được máy ép co lại theo kích thước quy định.
Vỏ bấm phải tương thích với:
- Loại ống.
- Size ống.
- Fitting.
- Phương pháp bấm.
Không nên lựa chọn vỏ bấm chỉ dựa vào việc có thể luồn vừa lên ống.
Nguyên lý liên kết của đầu bấm thủy lực
Đầu bấm được cố định với hose thông qua lực ép của vỏ bấm.
Quá trình cơ bản gồm:
- Cắt ống đúng chiều dài.
- Chọn fitting và vỏ bấm tương thích.
- Lắp fitting vào ống tới đúng chiều sâu.
- Đặt bộ ống vào máy bấm.
- Ép vỏ bấm đến kích thước yêu cầu.
- Kiểm tra đường kính sau bấm.
- Kiểm tra vị trí fitting và chất lượng bộ ống.
Khi vỏ bấm co lại, nó ép lớp ngoài và lớp gia cường của hose vào phần đuôi fitting.
Lực giữ phải đủ để fitting không bị tuột khi có áp suất nhưng không được ép quá mức gây:
- Hư lõi.
- Cắt bố thép.
- Biến dạng stem.
- Giảm tiết diện dòng dầu.
Vì vậy đường kính bấm không phải thông số có thể tự chọn theo kinh nghiệm chung.
Mỗi tổ hợp:
Hose + fitting + ferrule + size
có thể yêu cầu một thông số bấm khác nhau.
Các loại đầu bấm thủy lực phổ biến
Đầu bấm JIC
Đầu bấm JIC là một trong những loại được sử dụng phổ biến trong hệ thống thủy lực.
JIC sử dụng bề mặt côn 37° để tạo kết nối làm kín.
Đầu JIC có thể gặp dạng:
- JIC đực.
- JIC cái.
- JIC thẳng.
- JIC cong 45°.
- JIC cong 90°.
Ứng dụng phổ biến trên:
- Máy công trình.
- Máy nông nghiệp.
- Thiết bị thủy lực.
- Máy công nghiệp.
- Xe chuyên dụng.
Khi lựa chọn cần kiểm tra:
- Size hose.
- Kích thước ren.
- Ren đực hay cái.
- Góc fitting.
- Áp suất.
- Cấu tạo ống.
Không nên chỉ thấy cùng đường kính ren rồi kết luận là JIC tương thích.
Đầu bấm BSP
Đầu bấm BSP được sử dụng phổ biến trên nhiều hệ thống công nghiệp.
Có thể gặp các hệ ren như:
- BSPP – ren song song.
- BSPT – ren côn.
Tuy nhiên phương pháp làm kín còn phụ thuộc vào cấu tạo cụ thể của fitting.
Một số đầu BSP làm kín bằng:
- Mặt côn.
- Gioăng.
- O-ring.
- Ren côn.
Do đó khi thay thế cần kiểm tra cả bề mặt làm kín, không chỉ kích thước ren.
Đầu BSP có thể gồm:
- BSP thẳng.
- BSP cong 45°.
- BSP cong 90°.
- BSP đực.
- BSP cái.
Đầu bấm DIN
Đầu bấm DIN thường gặp trong các hệ thống thiết bị châu Âu và máy công nghiệp.
Nhiều kết nối DIN metric sử dụng bề mặt côn 24° và được chia theo các series khác nhau tùy hệ thống.
Trên thị trường có thể gặp:
- Dòng L.
- Dòng S.
- Các kích thước metric tương ứng.
Không nên xác định đầu DIN chỉ bằng đường kính ren.
Cần kiểm tra:
- Ren metric.
- Series.
- Kích thước tube tương ứng.
- Bề mặt côn.
- Model thiết bị.
Hai fitting có cùng ren metric vẫn có thể không tương thích nếu cấu tạo phần làm kín khác nhau.
Đầu bấm ORFS
ORFS – O-Ring Face Seal sử dụng O-ring tại bề mặt đầu nối để tạo độ kín.
Đặc điểm của kết nối này là có mặt làm kín tương đối phẳng kết hợp với O-ring.
ORFS được sử dụng trong nhiều hệ thống yêu cầu:
- Khả năng làm kín tốt.
- Hạn chế rò rỉ.
- Làm việc trong môi trường rung động phù hợp.
Khi thay đầu ORFS cần kiểm tra:
- Kích thước ren.
- Size.
- O-ring.
- Bề mặt làm kín.
- Đầu đực hay đầu cái.
Nếu O-ring bị hỏng hoặc sai kích thước, kết nối có thể rò dù ren vẫn siết được.
Đầu bấm JIS
Đầu JIS được sử dụng trên nhiều thiết bị và máy móc có nguồn gốc Nhật Bản hoặc châu Á.
Có nhiều cấu hình JIS khác nhau nên không nên chỉ gọi chung là “đầu Nhật”.
Khi lựa chọn cần xác định:
- Kích thước ren.
- Góc côn.
- Kiểu đực hoặc cái.
- Tiêu chuẩn cụ thể.
- Thiết bị đang kết nối.
JIS và JIC có thể có một số kích thước nhìn tương đối giống nhau nhưng bề mặt làm kín không giống nhau.
Không nên dùng thay thế nếu chưa đối chiếu tiêu chuẩn.
Đầu bấm mặt bích
Đầu bấm mặt bích thủy lực được sử dụng tại các đường có kích thước và lưu lượng lớn hoặc những vị trí thiết bị sử dụng cổng flange.
Có thể gặp các cấu hình theo hệ SAE và các tiêu chuẩn khác.
Đầu fitting thường kết hợp với:
- Mặt bích.
- Clamp.
- Bulông.
- O-ring.
Ứng dụng trên:
- Bơm.
- Motor.
- Xy lanh lớn.
- Máy công trình.
- Hệ thống thủy lực công suất cao.
Khi lựa chọn phải kiểm tra chính xác:
- Tiêu chuẩn flange.
- Kích thước.
- Áp suất.
- Khoảng cách bulông.
- Đường kính đầu hose.
Không nên chỉ dựa vào đường kính mặt bích.
Phân loại đầu bấm theo hình dạng
Đầu bấm thẳng
Đây là dạng fitting có phần kết nối nằm cùng hướng với thân hose.
Ưu điểm:
- Cấu tạo đơn giản.
- Dòng dầu ít phải đổi hướng ngay tại fitting.
- Dễ bố trí nếu có đủ không gian.
- Thường thuận tiện khi bấm.
Đầu thẳng được sử dụng phổ biến trên hầu hết các chuẩn kết nối.
Đầu bấm cong 45°
Đầu 45° được sử dụng khi tuyến ống cần chuyển hướng nhưng không cần góc vuông hoàn toàn.
Ưu điểm là giúp giảm yêu cầu uốn hose ngay sát đầu nối.
Thường gặp ở:
- Máy công trình.
- Cụm van.
- Xy lanh.
- Không gian hạn chế.
Đầu bấm cong 90°
Đầu 90° được sử dụng khi đường ống phải chuyển hướng gần vuông góc ngay tại thiết bị.
Loại này hữu ích khi:
- Không đủ không gian uốn hose.
- Cổng thiết bị sát khung.
- Cần đưa hose theo hướng khác.
Khi bấm hai đầu góc cần đặc biệt chú ý góc xoay tương đối giữa hai fitting.
Nếu định hướng sai, bộ ống có thể bị xoắn khi lắp lên máy.
Đầu bấm liền vỏ và đầu bấm rời vỏ
Đầu bấm liền vỏ
Ở hệ one-piece fitting, phần ferrule được lắp sẵn cùng fitting theo thiết kế của nhà sản xuất.
Ưu điểm có thể gồm:
- Giảm nhầm lẫn giữa đầu và vỏ.
- Lắp ráp nhanh.
- Thuận tiện quản lý vật tư.
- Hạn chế chọn nhầm ferrule trong cùng hệ sản phẩm.
Tuy nhiên vẫn phải chọn đúng fitting theo loại hose và size.
Việc liền vỏ không có nghĩa một đầu có thể dùng với mọi loại ống cùng kích thước.
Đầu bấm rời vỏ
Ở hệ two-piece fitting, đầu fitting và ferrule là hai chi tiết riêng.
Khi gia công cần chọn đúng:
- Stem.
- Ferrule.
- Hose.
Ưu điểm là có thể linh hoạt trong một số hệ fitting.
Nhược điểm là dễ nhầm vỏ bấm nếu quản lý sản phẩm không tốt.
Do đó nên lưu bảng tương thích của từng hệ.
Đầu bấm Interlock
Interlock fitting được sử dụng trong một số hệ ống nhiều lớp thép hoặc ứng dụng áp suất cao, xung áp lớn.
Khác với hệ bấm thông thường, Interlock được thiết kế để tạo liên kết mạnh hơn giữa fitting và lớp gia cường của hose.
Tùy hệ thống, quy trình có thể yêu cầu:
- Bóc lớp vỏ ngoài.
- Xử lý một phần lớp trong.
- Sử dụng fitting và ferrule Interlock chuyên dụng.
- Gia công theo kích thước được quy định.
Không nên tự gọi mọi đầu dùng cho ống 4 lớp là Interlock.
Cũng không nên sử dụng đầu bấm thông thường cho ống yêu cầu Interlock nếu nhà sản xuất không cho phép.
Đây là hệ phải tuân thủ rất chặt bộ thông số của:
- Hose.
- Fitting.
- Ferrule.
- Máy bấm.
- Quy trình skive.
- Crimp diameter.
Đầu bấm No-Skive và Skive
No-Skive
No-Skive là hệ fitting không yêu cầu bóc lớp vỏ ngoài trước khi bấm trong cấu hình được nhà sản xuất thiết kế.
Ưu điểm:
- Giảm công đoạn gia công.
- Hạn chế sai chiều dài bóc vỏ.
- Tăng tốc độ sản xuất bộ ống.
Tuy nhiên chỉ áp dụng khi đúng hose và fitting No-Skive tương thích.
Skive
Một số hệ yêu cầu bóc lớp ngoài của hose để ferrule tác động trực tiếp hơn tới phần gia cường theo thiết kế.
Quá trình bóc phải đúng:
- Chiều dài.
- Độ sâu.
- Vị trí.
Bóc quá sâu có thể làm hỏng bố thép.
Bóc quá ít có thể khiến fitting không giữ đúng.
Internal và External Skive
Một số hệ Interlock áp suất cao có thể yêu cầu xử lý cả phía ngoài và phía trong hose.
Đây là công việc cần:
- Máy móc phù hợp.
- Thông số của nhà sản xuất.
- Kiểm soát chính xác.
Không nên tự thực hiện bằng kinh nghiệm chung.
Các chuẩn ren thường gặp ở đầu bấm
Đây là phần rất dễ chọn sai.
Ren BSP
Có thể gặp BSPP hoặc BSPT.
BSPP là ren song song, BSPT là ren côn.
Tuy nhiên phương pháp làm kín còn phụ thuộc vào kiểu fitting.
Ren JIC
Thường sử dụng ren hệ inch kết hợp bề mặt côn 37°.
Bề mặt côn mới là vị trí làm kín chính trong kết nối JIC tiêu chuẩn.
Ren Metric
Được sử dụng với nhiều hệ DIN và thiết bị châu Âu.
Cần kiểm tra:
- Đường kính.
- Bước ren.
- Bề mặt làm kín.
Ví dụ hai đầu cùng M22 chưa chắc giống nhau nếu bước ren hoặc cấu trúc côn khác nhau.
ORFS
Sử dụng O-ring trên bề mặt để làm kín.
Cần kiểm tra tình trạng O-ring khi tháo lắp.
NPT
Là một hệ ren côn phổ biến trên một số thiết bị.
Không nên dùng NPT với BSPT chỉ vì hai ren có kích thước gần giống nhau.
Góc ren và tiêu chuẩn khác nhau có thể gây:
- Khó siết.
- Hỏng ren.
- Rò dầu.
Vật liệu đầu bấm thủy lực
Đầu bấm thép
Đây là vật liệu phổ biến trong hệ thống thủy lực công nghiệp.
Bề mặt thường được xử lý nhằm:
- Chống ăn mòn.
- Tăng độ bền môi trường.
- Bảo vệ trong quá trình bảo quản và sử dụng.
Khả năng chống ăn mòn cụ thể phụ thuộc vào lớp xử lý bề mặt.
Đầu bấm inox
Đầu inox được sử dụng khi cần khả năng chống ăn mòn cao hơn.
Ứng dụng có thể gồm:
- Môi trường biển.
- Hóa chất.
- Thực phẩm.
- Dược phẩm.
- Hệ thống ngoài trời.
- Các ứng dụng yêu cầu vật liệu đặc biệt.
Tuy nhiên cần xác định đúng mác inox và mức độ tương thích với môi trường.
Không nên gọi chung “inox” rồi mặc định tất cả đều giống nhau.
Khả năng chịu áp của đầu bấm thủy lực
Không có một mức áp suất chung cho mọi đầu bấm.
Khả năng làm việc của bộ dây phụ thuộc vào:
- Hose.
- Fitting.
- Ferrule.
- Size.
- Chuẩn kết nối.
- Nhiệt độ.
- Quá trình bấm.
- Điều kiện xung áp.
Một fitting lớn hơn không có nghĩa chắc chắn chịu được áp suất cao hơn fitting nhỏ.
Khả năng của bộ ống hoàn chỉnh phải được xác định theo thành phần có giới hạn thấp nhất và dữ liệu của hệ sản phẩm.
Không nên lấy áp suất phá hủy của một chi tiết làm áp suất vận hành.
Cách xác định đúng đầu bấm thủy lực
Xác định size ống
Đầu tiên cần xác định hose đang sử dụng.
Có thể dựa vào:
- Dash size.
- Đường kính trong.
- Mã in trên thân ống.
- Model hose.
Đây là bước rất quan trọng vì phần stem và ferrule phải đúng với ống.
Xác định chuẩn ren
Cần kiểm tra:
- Đường kính ren.
- Bước ren.
- Ren côn hay song song.
- Hệ inch hay metric.
Không nên chỉ đo đường kính ngoài rồi kết luận loại ren.
Kiểm tra bề mặt làm kín
Đây là bước thường bị bỏ qua.
Cần quan sát xem đầu fitting sử dụng:
- Côn 37°.
- Côn 24°.
- O-ring face.
- Mặt côn khác.
- Gioăng.
- Ren côn.
- Mặt phẳng.
Nếu phương pháp làm kín không tương thích, fitting có thể vặn được nhưng vẫn rò dầu.
Xác định đầu đực hay đầu cái
Không nên chỉ nói:
“Đầu ren 1/2.”
Cần xác định rõ:
- Đực.
- Cái.
- Đai ốc xoay.
- Fitting cố định.
Xác định góc đầu
Có thể là:
- Thẳng.
- 45°.
- 90°.
Nếu thay bộ dây cũ nên chụp rõ cả hai đầu.
Kiểm tra hệ bấm
Cần biết fitting thuộc:
- One-piece.
- Two-piece.
- No-Skive.
- Skive.
- Interlock.
Việc này quyết định ferrule và quy trình bấm tương ứng.
Quy trình bấm đầu ống thủy lực
Quy trình cụ thể phụ thuộc vào từng hệ sản phẩm, nhưng về nguyên tắc cần kiểm soát các bước sau.
Bước 1: Xác định hose
Đọc thông tin trên thân ống để xác định:
- Hãng.
- Model.
- Size.
- Tiêu chuẩn.
Không nên bấm một đoạn hose không rõ nguồn gốc bằng thông số của loại khác.
Bước 2: Chọn fitting
Xác định:
- Size hose.
- Chuẩn ren.
- Góc fitting.
- Vật liệu.
- Series fitting.
Bước 3: Chọn ferrule
Ferrule phải tương thích với đúng fitting và hose.
Không nên chọn theo đường kính ngoài bằng mắt.
Bước 4: Cắt ống
Ống cần được cắt:
- Vuông.
- Sạch.
- Không làm hỏng lớp gia cường.
Sau khi cắt cần loại bỏ mạt.
Bước 5: Skive nếu hệ thống yêu cầu
Nếu là No-Skive thì không tự bóc vỏ.
Nếu là Skive hoặc Interlock phải xử lý theo đúng kích thước quy định.
Bước 6: Lắp fitting
Stem phải được đưa vào đủ chiều sâu.
Có thể đánh dấu trên thân hose để kiểm tra fitting có bị đẩy ra trong quá trình bấm hay không.
Bước 7: Bấm
Máy bấm phải sử dụng:
- Bộ khuôn phù hợp.
- Đường kính bấm đúng.
- Quy trình đúng.
Không nên bấm “thêm một chút cho chắc”.
Bước 8: Kiểm tra sau bấm
Cần kiểm tra:
- Đường kính ferrule.
- Vị trí fitting.
- Tình trạng ống.
- Vết nứt.
- Biến dạng.
- Hướng các đầu góc.
Bước 9: Làm sạch
Mạt từ quá trình cắt có thể còn trong ống.
Bộ hose cần được làm sạch phù hợp trước khi đưa vào hệ thống.
Ưu điểm của đầu bấm thủy lực
Kết nối chắc chắn
Khi sử dụng đúng hệ hose–fitting và bấm đúng thông số, đầu bấm tạo liên kết cơ khí chắc chắn giữa ống và thiết bị.
Có nhiều chuẩn kết nối
Có thể sử dụng với:
- JIC.
- BSP.
- DIN.
- ORFS.
- JIS.
- NPT.
- Flange.
Nhờ đó đáp ứng nhiều loại máy có nguồn gốc khác nhau.
Nhiều hình dạng
Đầu:
- Thẳng.
- 45°.
- 90°.
giúp bố trí tuyến ống phù hợp với không gian máy.
Thuận tiện sản xuất bộ ống theo yêu cầu
Có thể gia công bộ dây theo:
- Chiều dài.
- Loại hose.
- Hai đầu fitting.
- Góc xoay.
Điều này giúp thay thế nhanh các bộ ống hỏng trên máy.
Hạn chế và những điểm cần lưu ý
Không có tính tương thích tuyệt đối
Hai fitting có hình dạng giống nhau chưa chắc sử dụng chung với một loại hose.
Cần kiểm tra hệ sản phẩm.
Chọn sai ren dễ gây hỏng thiết bị
Việc cố siết fitting sai chuẩn có thể:
- Hỏng ren.
- Rò dầu.
- Hỏng bề mặt làm kín.
Bấm sai có thể gây tuột đầu
Đây là lỗi nghiêm trọng.
Bấm thiếu có thể không đủ lực giữ.
Bấm quá mức có thể làm hỏng cấu trúc ống hoặc fitting.
Không nên tái sử dụng tùy ý
Đầu bấm và ferrule đã ép không nên mặc định có thể tháo ra rồi bấm lại vào hose khác.
Việc tái sử dụng chỉ được thực hiện nếu hệ sản phẩm và nhà sản xuất cho phép.
Dầu áp suất cao có nguy cơ gây chấn thương
Rò dầu tại đầu bấm có thể tạo tia dầu rất nhỏ nhưng nguy hiểm.
Không sử dụng tay để kiểm tra vị trí rò khi hệ thống có áp suất.
So sánh đầu bấm và đầu nối tháo lắp
| Tiêu chí | Đầu bấm | Đầu nối tháo lắp |
|---|---|---|
| Cố định với hose | Máy ép | Cơ cấu ren hoặc cơ khí |
| Thiết bị gia công | Cần máy bấm | Có thể không cần máy bấm tùy loại |
| Tốc độ sản xuất số lượng lớn | Tốt | Thường chậm hơn |
| Kiểm soát thông số | Crimp diameter | Quy trình lắp và mô-men |
| Ứng dụng | Rất phổ biến | Một số hệ chuyên dụng |
| Khả năng tháo khỏi hose | Thường không tái sử dụng như cũ | Có thể ở một số thiết kế |
Không có loại nào tốt hơn trong mọi trường hợp.
Đầu bấm phù hợp với phần lớn các bộ hose thủy lực công nghiệp, trong khi fitting tháo lắp có thể hữu ích ở những ứng dụng cụ thể.
Ứng dụng của đầu bấm thủy lực
Máy công trình
Đầu bấm được sử dụng trên bộ ống của:
- Máy xúc.
- Máy đào.
- Máy ủi.
- Xe nâng.
- Cẩu.
- Máy nông nghiệp.
Các máy này sử dụng rất nhiều hose với nhiều chuẩn fitting khác nhau.
Máy ép thủy lực
Đầu bấm kết nối hose tới:
- Bộ nguồn.
- Van.
- Xy lanh.
- Manifold.
- Thiết bị đo.
Máy CNC
Sử dụng tại các đường:
- Kẹp phôi.
- Bộ nguồn.
- Xy lanh phụ.
- Hệ thống thủy lực máy.
Bộ nguồn thủy lực
Đầu fitting kết nối hose từ bộ nguồn tới:
- Xy lanh.
- Motor.
- Máy.
- Các cụm van bên ngoài.
Thiết bị nâng hạ
Ứng dụng trên:
- Cẩu.
- Bàn nâng.
- Xe nâng.
- Thang nâng.
- Thiết bị công nghiệp.
Máy công nghiệp
Đầu bấm còn được sử dụng trong:
- Máy chấn.
- Máy dập.
- Máy uốn.
- Máy cắt.
- Máy ép nhựa.
- Dây chuyền sản xuất.
- Máy chuyên dụng.
Lưu ý khi lắp đầu bấm lên hệ thống
Không siết bằng hose
Khi kết nối không nên xoay cả hose để siết fitting.
Việc này có thể làm bộ ống bị xoắn.
Nên sử dụng vị trí lục giác hoặc đai ốc đúng chức năng.
Giữ fitting đúng hướng
Đặc biệt với đầu cong 45° và 90°.
Nếu bộ ống có hai đầu góc cần kiểm tra góc tương đối giữa chúng trước khi bấm.
Không dùng ren để kéo hose
Nếu bộ ống quá ngắn, không nên cố siết fitting để kéo hose căng tới cổng kết nối.
Điều này tạo tải liên tục lên:
- Hose.
- Fitting.
- Ren.
- Thiết bị.
Kiểm tra bề mặt làm kín
Trước khi lắp cần kiểm tra:
- O-ring.
- Mặt côn.
- Mặt phẳng.
- Ren.
Nếu mặt côn bị xước, siết mạnh hơn chưa chắc xử lý được rò.
Không dùng băng tan cho mọi kết nối
Nhiều fitting thủy lực không làm kín bằng ren mà làm kín tại:
- Mặt côn.
- O-ring.
- Mặt phẳng.
Việc quấn vật liệu làm kín ren không đúng chỗ có thể không giải quyết được lỗi và còn đưa tạp chất vào hệ thống.
Một số lỗi thường gặp ở đầu bấm thủy lực
Rò dầu tại phía ren
Nguyên nhân có thể gồm:
- Sai chuẩn ren.
- Bề mặt côn xước.
- O-ring hỏng.
- Siết chưa đúng.
- Fitting nứt.
- Kết nối không tương thích.
Cần xác định vị trí làm kín trước khi xử lý.
Rò dầu tại phía bấm ống
Có thể do:
- Fitting không đúng hose.
- Ferrule không đúng.
- Đường kính bấm sai.
- Stem lắp chưa đủ sâu.
- Hose bị hư.
- Gia công sai.
Không nên chỉ bấm thêm lần nữa nếu chưa xác định nguyên nhân.
Đầu bấm bị tuột khỏi ống
Đây là lỗi nghiêm trọng.
Nguyên nhân có thể liên quan tới:
- Bấm thiếu.
- Sai fitting.
- Sai ferrule.
- Sai hose.
- Skive không đúng.
- Áp suất vượt giới hạn.
- Hệ thống hose–fitting không tương thích.
Cần ngừng sử dụng và kiểm tra toàn bộ quy trình bấm.
Đầu fitting bị nứt
Có thể do:
- Siết quá mức.
- Chất lượng fitting.
- Tải cơ học từ hose.
- Rung động.
- Va đập.
- Lắp sai chuẩn.
Không nên tiếp tục sử dụng fitting đã có vết nứt.
Ren bị trờn
Nguyên nhân có thể gồm:
- Sai bước ren.
- Lắp chéo ren.
- Siết quá lực.
- Vật liệu bị hỏng.
- Đầu đực và cái không tương thích.
Nếu ren đã hỏng không nên cố sử dụng keo để tiếp tục vận hành ở đường áp suất cao.
Tư vấn lựa chọn đầu bấm thủy lực
Đầu bấm có rất nhiều chuẩn kết nối, kích thước và hệ bấm khác nhau. Vì vậy không nên lựa chọn chỉ dựa vào đường kính ren hoặc hình dáng của đầu fitting.
Khi lựa chọn cần xác định các thông tin chính gồm:
- Loại ống thủy lực đang sử dụng.
- Model hoặc tiêu chuẩn của hose.
- Size ống.
- Số lớp bố thép hoặc cấu tạo gia cường.
- Chuẩn đầu nối: JIC, BSP, DIN, ORFS, JIS, NPT, flange hoặc loại khác.
- Kích thước và bước ren.
- Đầu đực hay đầu cái.
- Bề mặt làm kín.
- Đầu thẳng, 45° hay 90°.
- Vật liệu fitting.
- Hệ fitting liền vỏ hay rời vỏ.
- Loại ferrule.
- No-Skive, Skive hay Interlock nếu có.
- Áp suất làm việc.
- Nhiệt độ và môi chất.
- Thông số bấm của đúng hệ sản phẩm.
Nếu cần thay bộ ống đang sử dụng, nên cung cấp ảnh rõ hai đầu fitting, ảnh phần ren và mặt làm kín, thông tin in trên thân hose, kích thước ống và chiều dài tổng thể. Với đầu cong nên chụp cả bộ dây để xác định đúng hướng xoay giữa hai đầu.
Trường hợp chưa xác định được chuẩn ren, không nên thử bằng cách lấy nhiều đầu gần giống rồi vặn trực tiếp vào thiết bị. Cần đo đường kính, bước ren và kiểm tra mặt làm kín để phân biệt JIC, BSP, DIN, ORFS hoặc các chuẩn khác.
Đối với bộ hose mới, nên lựa chọn ống, đầu bấm và vỏ bấm như một hệ tương thích, sau đó gia công theo đúng thông số crimp của sản phẩm. Đây là cách an toàn hơn so với tự ghép đầu, vỏ và hose chỉ dựa trên kích thước bên ngoài.
Tham khảo các loại Đầu bấm thủy lực gồm đầu JIC, BSP, DIN, ORFS, đầu thẳng, đầu cong và các cấu hình bấm khác để lựa chọn đúng sản phẩm cho từng bộ ống.