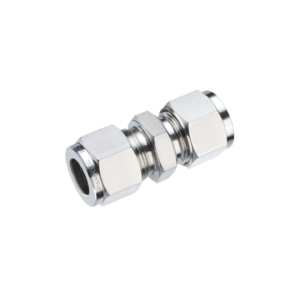
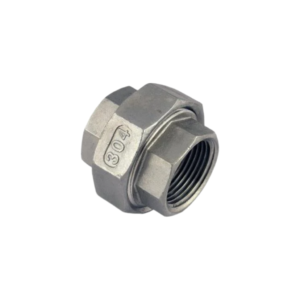
Chi tiết danh mục - Đầu nối ống cứng
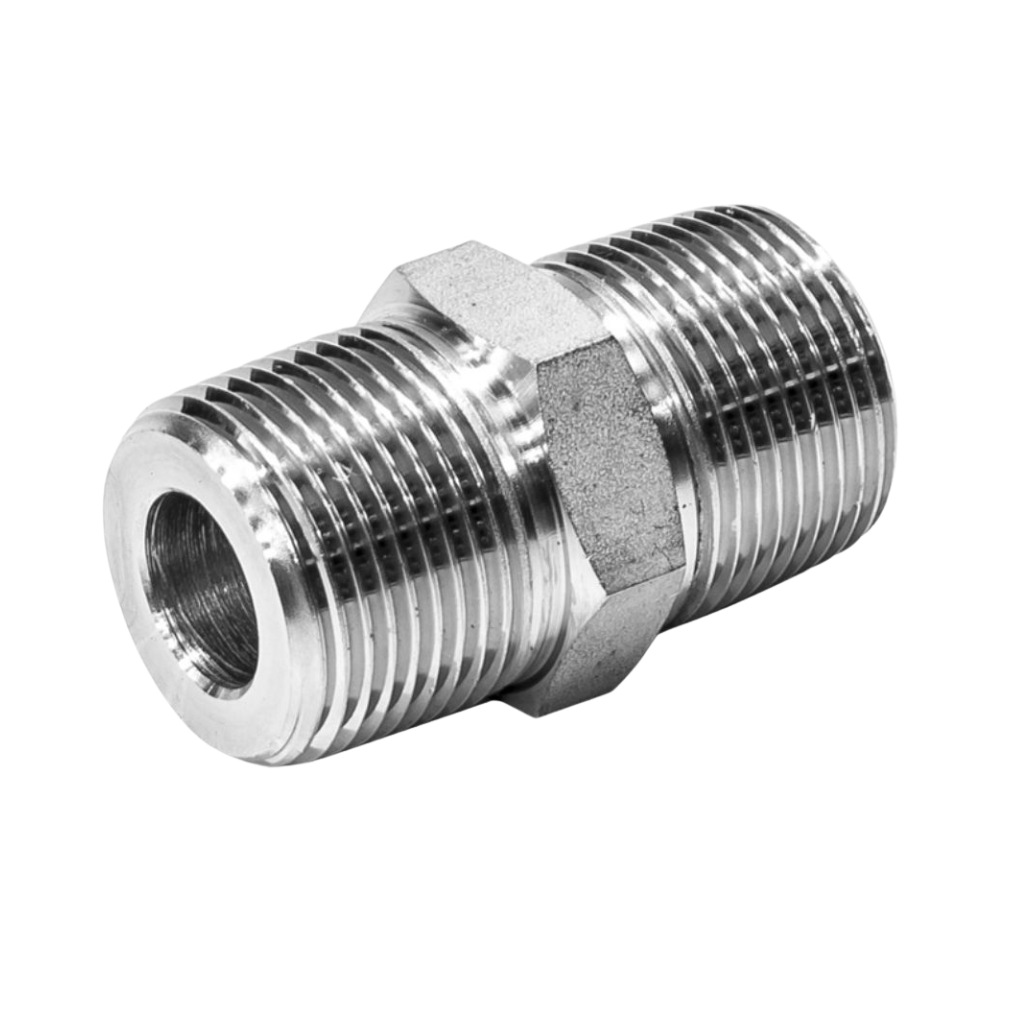
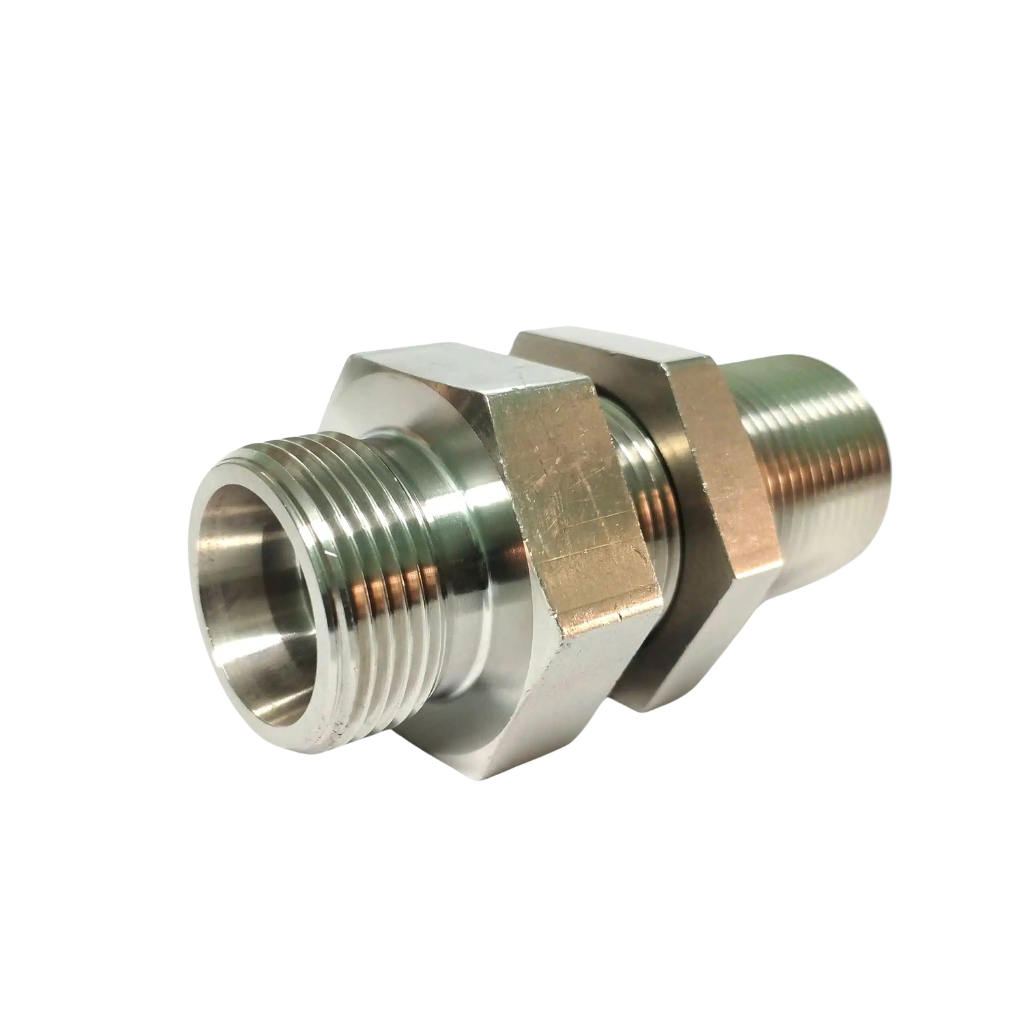
Đầu nối ống cứng thủy lực là một dạng đầu nối thủy lực được sử dụng để kết nối các đoạn ống thép, ống inox với van, bơm, xy lanh, motor, manifold và những thiết bị khác trong hệ thống. Sản phẩm tạo liên kết cơ khí chắc chắn và làm kín đường dầu mà không cần sử dụng ống mềm tại những vị trí đường ống được lắp cố định.
Các loại phổ biến gồm:
- Đầu nối DIN 2353.
- Đầu nối hạt bắp.
- Đai ốc và vòng cắt.
- Rắc co ống cứng.
Tùy hệ fitting, đầu nối có thể sử dụng vòng cắt, mặt côn, đai ốc, O-ring hoặc đầu ống được tạo hình để giữ và làm kín ống.
Đầu nối ống cứng được sử dụng nhiều trên:
- Bộ nguồn thủy lực.
- Máy ép.
- Máy CNC.
- Máy công nghiệp.
- Máy công trình.
- Máy xúc.
- Xe nâng.
- Cẩu thủy lực.
- Hệ thống ống thép.
- Hệ thống ống inox.
- Manifold và cụm điều khiển.
Khi lựa chọn không nên chỉ dựa vào đường kính ren. Cần xác định đúng đường kính ngoài của ống, chiều dày thành ống, chuẩn fitting, series, áp suất, vật liệu và phương pháp làm kín.
Đầu nối ống cứng thủy lực là gì?
Đầu nối ống cứng thủy lực là phụ kiện dùng để tạo liên kết giữa:
- Hai đoạn ống cứng.
- Ống cứng với van.
- Ống cứng với manifold.
- Ống cứng với xy lanh.
- Ống cứng với motor.
- Ống cứng với đầu chuyển đổi.
- Ống cứng với các thiết bị đo.
Khác với đầu bấm của ống mềm, fitting ống cứng thường không ép trực tiếp lên nhiều lớp cao su và bố thép.
Tùy hệ sản phẩm, liên kết có thể được tạo bằng:
- Vòng cắt.
- Ferrule.
- Đầu ống tạo hình.
- Mặt côn.
- Đai ốc.
- O-ring.
- Cơ cấu ép kim loại khác.
Một trong những hệ phổ biến trong thủy lực công nghiệp là đầu nối tube theo DIN 2353 / ISO 8434-1, thường kết hợp đai ốc và vòng cắt với ống metric.
Tuy nhiên không phải mọi đầu nối ống cứng đều thuộc DIN 2353. Khi thay thế vẫn cần xác định đúng sản phẩm thực tế.
Cấu tạo đầu nối ống cứng thủy lực
Một bộ đầu nối vòng cắt thông dụng thường gồm các thành phần sau.
Thân đầu nối
Thân fitting tạo đường dẫn dầu và chứa bề mặt làm việc với vòng cắt hoặc đầu ống.
Thân có thể có dạng:
- Đầu thẳng.
- Co 45°.
- Co 90°.
- Chữ T.
- Xuyên vách.
- Rắc co.
- Đầu chuyển ren.
Trên thân thường có phần lục giác để sử dụng cờ lê khi lắp đặt.
Đai ốc
Đai ốc được lắp bên ngoài ống và siết vào ren trên thân fitting.
Khi siết, đai ốc tạo lực đẩy vòng cắt về phía bề mặt côn của đầu nối.
Đai ốc cần đúng:
- Kích thước.
- Bước ren.
- Series.
- Hệ fitting.
Không nên lấy đai ốc có ren vặn vừa rồi mặc định có thể thay thế cho loại khác.
Vòng cắt
Vòng cắt là chi tiết quan trọng trong nhiều hệ đầu nối ống cứng.
Khi đai ốc được siết đúng quy trình, vòng cắt tác động lên bề mặt ngoài của ống và tạo liên kết cơ khí.
Tùy hệ sản phẩm có thể sử dụng:
- Vòng cắt một mép.
- Vòng cắt hai mép.
- Vòng cắt kết hợp seal.
- Các thiết kế chuyên dụng khác.
Vòng cắt phải tương thích với:
- Đường kính ngoài ống.
- Độ cứng ống.
- Vật liệu.
- Thân fitting.
- Đai ốc.
Bề mặt côn
Trong nhiều đầu nối DIN, vòng cắt được đẩy vào vùng côn trên thân fitting.
Góc và kích thước bề mặt này được thiết kế theo đúng hệ sản phẩm.
Không nên gia công lại hoặc thay đổi bề mặt côn để lắp một vòng cắt khác hệ.
Phần ren kết nối thiết bị
Một đầu fitting có thể nối với ống, trong khi đầu còn lại kết nối tới thiết bị bằng:
- BSP.
- Metric.
- NPT.
- JIC.
- Các hệ ren khác.
Do đó một đầu nối ống cứng có thể đồng thời thực hiện chức năng chuyển đổi chuẩn kết nối.
Nguyên lý làm việc của đầu nối ống cứng
Với hệ vòng cắt, nguyên lý cơ bản diễn ra như sau:
- Ống được cắt vuông và xử lý đầu.
- Đai ốc được đưa vào ống.
- Vòng cắt được lắp đúng chiều.
- Ống được đưa sát tới vị trí chặn của thân fitting.
- Đai ốc được siết theo quy trình.
- Vòng cắt dịch chuyển theo bề mặt côn.
- Mép vòng cắt tác động lên bề mặt ống.
- Liên kết cơ khí và bề mặt làm kín được hình thành.
Sau khi lắp đúng, fitting vừa giữ ống vừa hạn chế dầu rò tại vị trí kết nối.
Điểm quan trọng là không phải lực siết càng lớn thì kết nối càng tốt.
Siết quá mức có thể:
- Làm biến dạng vòng cắt.
- Hỏng ren.
- Làm ống biến dạng.
- Ảnh hưởng bề mặt làm kín.
- Gây khó khăn khi tháo lắp.
Siết thiếu có thể gây:
- Vòng cắt chưa bám đủ.
- Ống bị tuột.
- Rò dầu.
- Kết nối không ổn định khi có rung và xung áp.
Các loại đầu nối ống cứng phổ biến
Đầu nối DIN 2353
Đầu nối DIN 2353 là một hệ tube fitting metric được sử dụng rộng trong các hệ thống thủy lực công nghiệp.
Sản phẩm thường được kết hợp với:
- Ống thép chính xác.
- Ống inox.
- Đai ốc.
- Vòng cắt.
- Bề mặt côn 24°.
Các dạng đầu nối có thể gồm:
- Đầu nối thẳng.
- Đầu nối co.
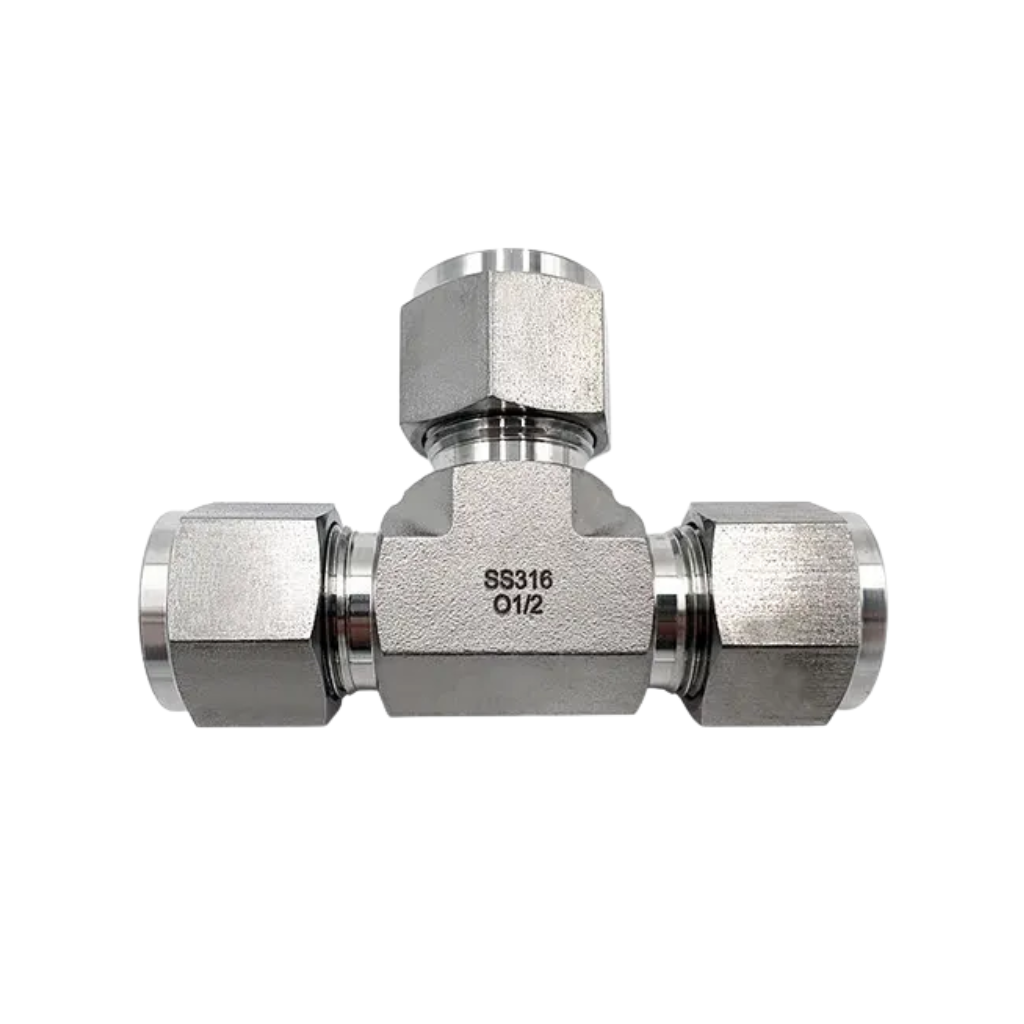
- Đầu nối chữ T.
- Đầu nối xuyên vách.
- Rắc co.
- Đầu ren chuyển đổi.
- Các cấu hình khác.
DIN 2353 thường được nhắc cùng ISO 8434-1 trong các hệ fitting 24°.
Series L và S
Trong thị trường thường gặp hai series:
- L – Light series.
- S – Heavy series.
Series L và S khác nhau về:
- Kích thước.
- Khả năng làm việc.
- Một số đường kính ống.
- Ren.
- Cấu trúc fitting.
Không nên hiểu đơn giản rằng L là áp suất thấp và S là áp suất cao rồi lựa chọn chỉ theo tên.
Cần kiểm tra bảng thông số của đúng size và nhà sản xuất.
Khi lựa chọn đầu DIN 2353 cần xác định
- Đường kính ngoài của ống.
- Series L hay S.
- Vật liệu ống.
- Chiều dày thành ống.
- Kích thước ren.
- Kiểu fitting.
- Áp suất làm việc.
- Vật liệu đầu nối.
Đầu nối hạt bắp
Đầu nối hạt bắp là tên gọi thương mại phổ biến tại Việt Nam cho một số loại đầu nối ống cứng sử dụng đai ốc và phần tử kẹp hoặc vòng cắt.
Tên “hạt bắp” không phải một tiêu chuẩn kỹ thuật duy nhất.
Tùy sản phẩm, phần được gọi là hạt bắp có thể có cấu tạo và nguyên lý làm việc khác nhau.
Do đó không nên chỉ nói:
“Cho tôi hạt bắp phi 12.”
Cần xác định thêm:
- Ống đường kính ngoài bao nhiêu.
- Độ dày ống.
- Fitting thuộc hệ nào.
- Ren của đai ốc.
- Series.
- Vật liệu.
- Áp suất.
Hai hạt có kích thước bên ngoài gần giống nhau chưa chắc sử dụng chung với một thân fitting.
Chức năng của hạt bắp
Tùy cấu tạo, phần tử này có thể:
- Kẹp vào ống.
- Tạo lực giữ.
- Hỗ trợ làm kín.
- Truyền lực từ đai ốc tới bề mặt kết nối.
Nếu chọn sai loại có thể dẫn tới:
- Rò dầu.
- Không kẹp được ống.
- Tuột ống.
- Hỏng thân fitting.
- Hỏng ren.
Đai ốc và vòng cắt
Đai ốc và vòng cắt là hai chi tiết quan trọng của nhiều hệ đầu nối ống cứng.
Đai ốc có nhiệm vụ gì?
Đai ốc tạo lực siết để đưa vòng cắt vào đúng vị trí làm việc.
Đai ốc phải tương thích với thân fitting về:
- Đường kính ren.
- Bước ren.
- Chiều dài.
- Series.
Vòng cắt có nhiệm vụ gì?
Vòng cắt tác động lên bề mặt ngoài của ống để tạo khả năng giữ cơ học.
Một vòng cắt đúng sau khi lắp phải nằm ở vị trí phù hợp trên ống theo hướng dẫn của hệ fitting.
Không nên:
- Lắp ngược vòng cắt.
- Dùng vòng cắt khác size.
- Dùng lại vòng đã biến dạng nghiêm trọng.
- Trộn vòng và thân khác hệ khi chưa có xác nhận kỹ thuật.
Có thể mua riêng đai ốc và vòng cắt không?
Có thể trong nhiều hệ fitting.
Điều này thuận tiện khi:
- Lắp tuyến ống mới.
- Thay chi tiết bị mất.
- Chuẩn bị phụ kiện bảo trì.
Nhưng cần biết chính xác series và size.
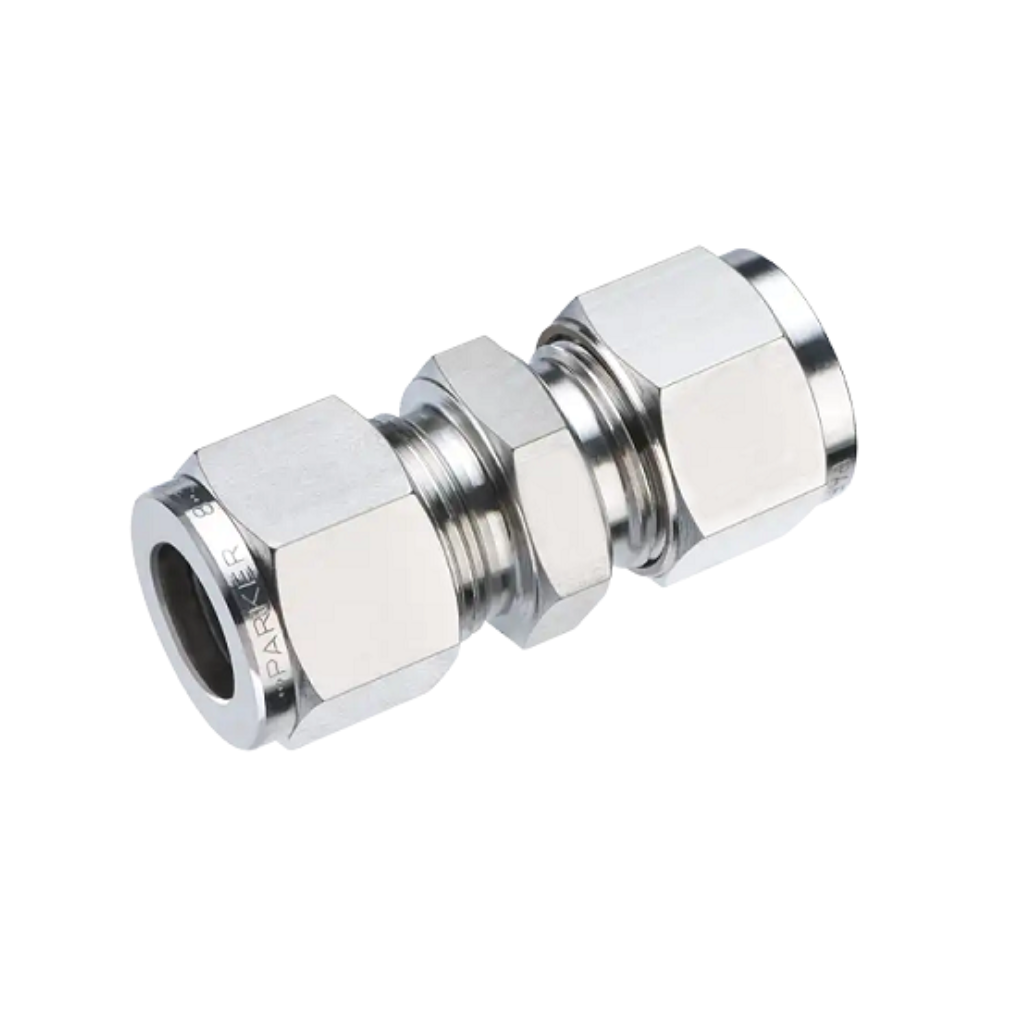
Rắc co ống cứng
Rắc co ống cứng là loại fitting cho phép kết nối hai đoạn ống hoặc kết nối tuyến ống theo cấu hình có thể tháo lắp.
Sản phẩm thường được sử dụng khi cần:
- Nối hai đoạn ống.
- Mở tuyến để bảo trì.
- Thay một phần đường ống.
- Kết nối thiết bị.
- Tạo điểm tháo lắp thuận tiện.
Rắc co có thể sử dụng:
- Vòng cắt.
- Mặt côn.
- Đai ốc.
- Cơ cấu làm kín khác.
Tùy tiêu chuẩn.
Rắc co thẳng
Dùng để nối hai đoạn ống cùng phương.
Có thể là:
- Hai đầu cùng size.
- Hai đầu khác size.
Nếu hai đầu khác đường kính, fitting đồng thời có chức năng giảm hoặc tăng kích thước.
Rắc co giảm
Dùng để kết nối hai ống có đường kính khác nhau.
Cần chú ý rằng giảm đường kính có thể làm thay đổi:
- Vận tốc dầu.
- Tổn thất áp suất.
- Khả năng lưu lượng.
Không nên giảm size chỉ vì fitting có sẵn.
Phân loại theo hình dạng đầu nối
Đầu nối thẳng
Dùng để nối hai tuyến cùng hướng hoặc nối ống trực tiếp với thiết bị.
Ưu điểm:
- Kết cấu đơn giản.
- Tuyến dầu ít đổi hướng.
- Thuận tiện lắp đặt.
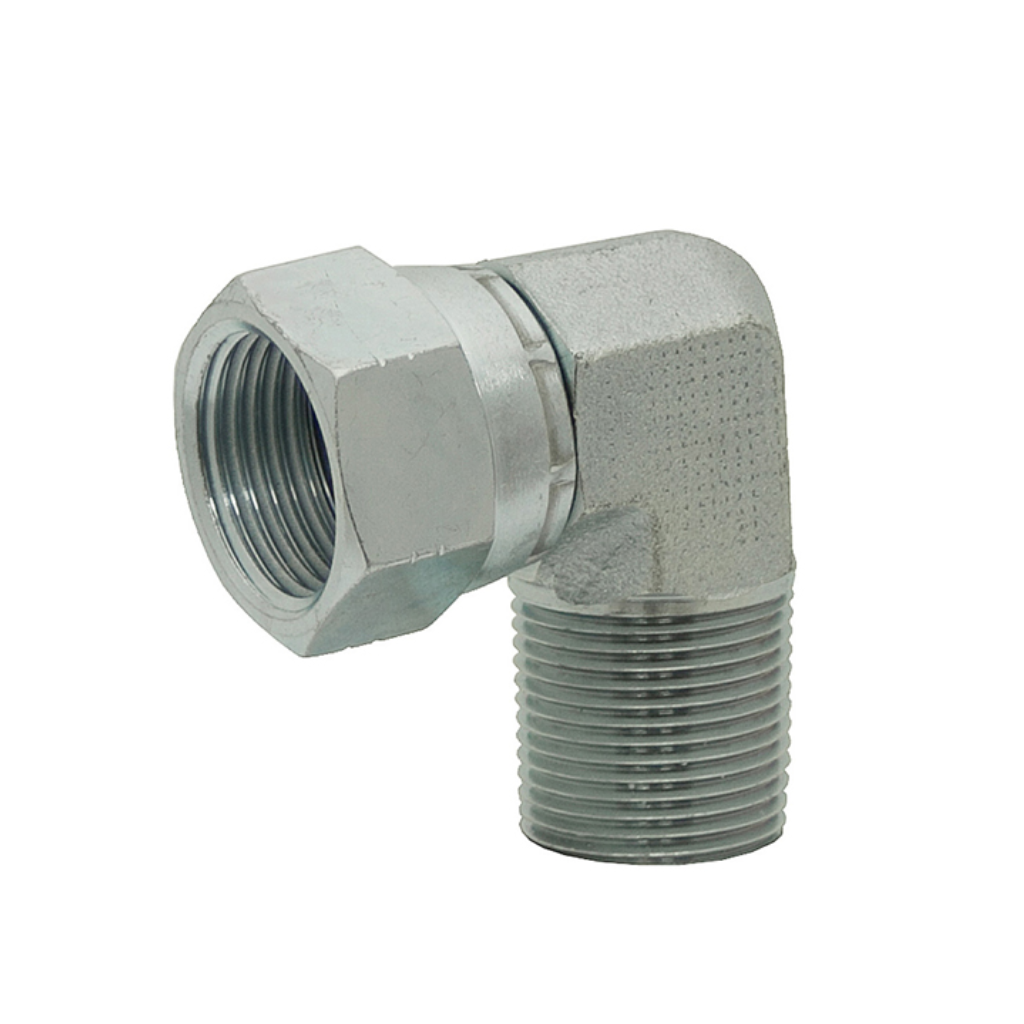
Đầu nối co
Dùng để chuyển hướng đường ống.
Có thể gặp:
- 45°.
- 90°.
Loại này hữu ích khi không gian không cho phép uốn ống theo bán kính lớn.
Đầu nối chữ T
Dùng để tạo ba cổng.
Có thể:
- Tê đều.
- Tê giảm.
- Branch tee.
- Run tee.
Cần lưu ý đầu T không tự chia đều lưu lượng.
Đầu nối xuyên vách
Dùng để đưa tuyến ống xuyên qua:
- Vách tủ.
- Khung máy.
- Tấm thép.
- Panel.
Đầu fitting được cố định trên vách giúp tuyến ống ổn định hơn.
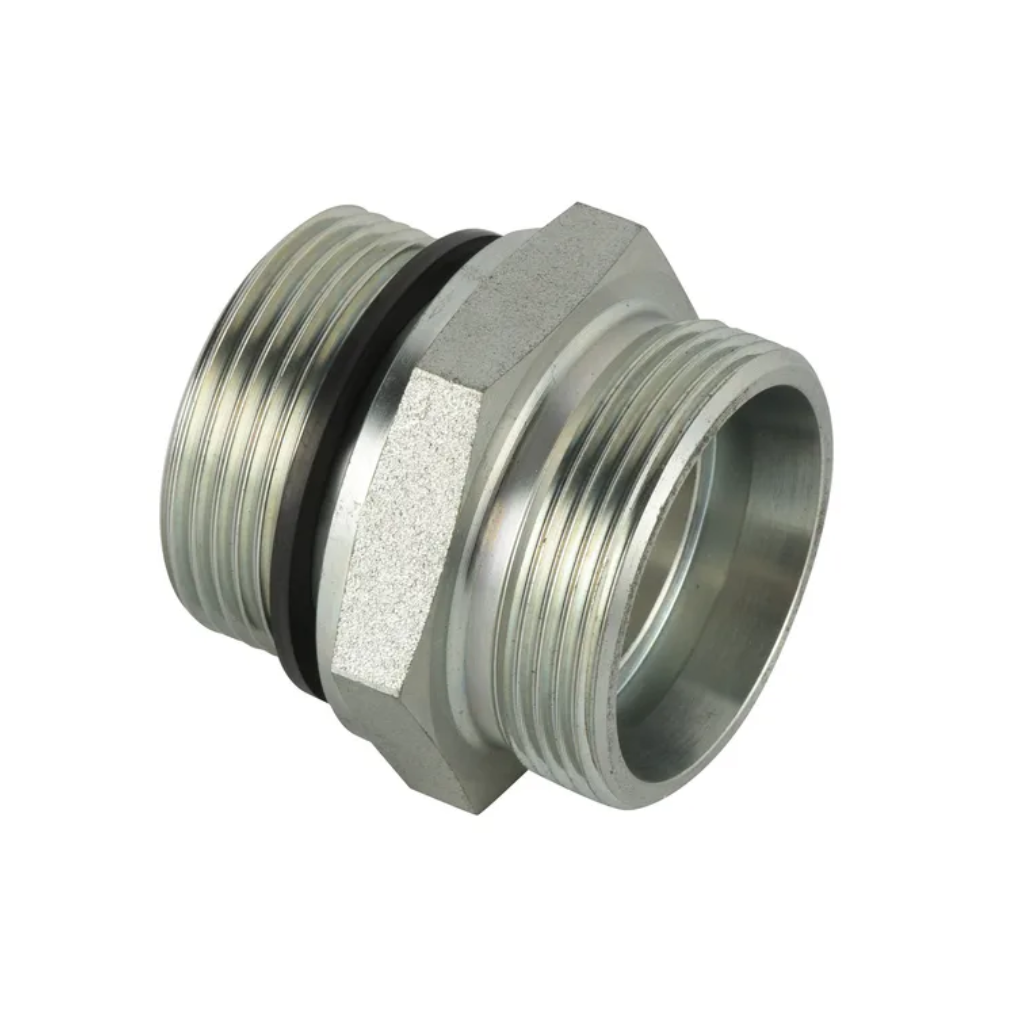
Đầu nối chuyển đổi
Một phía nối với ống cứng, phía còn lại sử dụng chuẩn khác để nối thiết bị.
Ví dụ:
- Tube → BSP.
- Tube → NPT.
- Tube → JIC.
Series L và S của đầu nối ống cứng
Đây là thông tin quan trọng với các hệ DIN.
Series L
L là viết tắt thường dùng cho Light series.
Được sử dụng rộng trong nhiều hệ thủy lực và đường ống công nghiệp.
Các size, ren và áp suất phải tra theo bảng cụ thể.
Series S
S thường được gọi là Heavy series.
Series này được sử dụng trong những hệ có yêu cầu phù hợp với thiết kế của dòng S.
Một số đường kính ống có thể xuất hiện ở cả L và S nhưng:
- Ren có thể khác.
- Thân fitting khác.
- Vòng cắt hoặc đai ốc có thể khác.
Do đó không nên chỉ nhìn đường kính ống rồi lựa chọn.
Ví dụ, biết ống 12 mm vẫn chưa đủ để mua fitting DIN.
Cần biết đó là:
- 12L.
- Hay 12S.
nếu size đó tồn tại trong cả hai series của hệ sản phẩm đang sử dụng.
Đường kính ống dùng với đầu nối ống cứng
Với tube fitting metric, kích thước thường được xác định theo đường kính ngoài của ống.
Có thể gặp các size như:
- 6 mm.
- 8 mm.
- 10 mm.
- 12 mm.
- 14 mm.
- 15 mm.
- 16 mm.
- 18 mm.
- 20 mm.
- 22 mm.
- 25 mm.
- 28 mm.
- 30 mm.
- 35 mm.
- 38 mm.
- 42 mm.
Tùy series và nhà sản xuất.
Khi người dùng nói:
“Ống phi 12”
thường cần xác nhận đây có đúng là đường kính ngoài 12 mm hay không.
Ngoài đường kính ngoài còn cần kiểm tra chiều dày thành ống.
Chiều dày thành ống có quan trọng không?
Có.
Đầu nối tube không chỉ liên quan tới đường kính ngoài.
Chiều dày thành ảnh hưởng tới:
- Độ cứng của ống.
- Khả năng vòng cắt làm việc.
- Khả năng chịu áp.
- Khả năng biến dạng khi lắp.
- Đường kính trong.
- Lưu lượng.
Với một số ống thành mỏng hoặc vật liệu mềm có thể cần sử dụng ống lót gia cường – support sleeve theo yêu cầu của hệ fitting.
Không nên tự bổ sung hoặc bỏ ống lót nếu chưa kiểm tra hướng dẫn của nhà sản xuất.
Ống thép và ống inox dùng đầu nối giống nhau không?
Không nên mặc định.
Hai loại có thể cùng sử dụng một nguyên lý fitting nhưng cần xem xét:
- Vật liệu đầu nối.
- Độ cứng của ống.
- Chiều dày.
- Vòng cắt.
- Khả năng chống ăn mòn.
- Môi trường.
- Tiêu chuẩn lắp.
Với ống thép
Thường sử dụng fitting thép được xử lý bề mặt trong nhiều hệ công nghiệp.
Ống cần có:
- Kích thước chính xác.
- Bề mặt phù hợp.
- Cơ tính phù hợp với vòng cắt.
Với ống inox
Trong hệ inox thường ưu tiên fitting và vòng cắt được thiết kế phù hợp cho stainless tube.
Không nên mặc định sử dụng vòng cắt thép carbon với ống inox trong mọi trường hợp.
Cần theo hệ sản phẩm cụ thể.
Khả năng chịu áp của đầu nối ống cứng
Không có một mức áp suất chung cho toàn bộ đầu nối.
Khả năng làm việc phụ thuộc vào:
- Series.
- Size.
- Vật liệu.
- Thiết kế fitting.
- Ống.
- Chiều dày ống.
- Nhiệt độ.
- Phương pháp lắp.
- Nhà sản xuất.
Trong cùng một series, các kích thước khác nhau vẫn có thể có mức áp suất khác nhau.
Khả năng của tuyến phải được đánh giá theo thành phần có giới hạn thấp nhất gồm:
- Ống.
- Fitting.
- Van.
- Adapter.
- Thiết bị.
Không nên chọn fitting theo một con số áp suất chung được truyền miệng trên thị trường.
Đầu nối ống cứng có làm giảm lưu lượng không?
Bản thân fitting không có chức năng điều chỉnh lưu lượng.
Tuy nhiên dầu đi qua fitting vẫn tạo ra một mức tổn thất.
Mức tổn thất phụ thuộc vào:
- Đường kính trong.
- Hình dạng fitting.
- Lưu lượng.
- Độ nhớt.
- Số lượng co và T.
- Mức thay đổi tiết diện.
Nếu sử dụng fitting có tiết diện quá nhỏ có thể:
- Tăng vận tốc.
- Tăng sụt áp.
- Làm dầu nóng hơn.
- Giảm hiệu suất.
Do đó size fitting cần phù hợp với cả đường ống và lưu lượng.
Cách lắp vòng cắt cho ống cứng
Quy trình cụ thể phải theo từng nhà sản xuất, nhưng một số nguyên tắc cơ bản gồm:
Cắt ống vuông
Đầu ống cần được cắt vuông.
Nếu đầu cắt lệch có thể ảnh hưởng tới vị trí chặn và khả năng lắp vòng.
Loại bỏ ba via
Sau khi cắt cần loại bỏ ba via:
- Phía ngoài.
- Phía trong.
Không để mạt kim loại rơi lại vào ống.
Làm sạch đầu ống
Bề mặt không được có:
- Bụi.
- Dầu bẩn.
- Mạt.
- Gỉ.
- Dị vật.
Lắp đai ốc và vòng cắt đúng chiều
Đây là lỗi dễ gặp.
Nếu vòng cắt bị đảo chiều, kết nối có thể không làm việc đúng.
Đưa ống tới vị trí chặn
Ống phải được đẩy tới đúng vị trí trong thân fitting trước khi siết.
Nếu ống chưa chạm điểm chặn, vòng có thể cắt sai vị trí.
Siết theo quy trình
Không nên xác định số vòng siết bằng một quy tắc duy nhất cho mọi fitting.
Cần làm theo hướng dẫn của hệ sản phẩm.
Kiểm tra sau lắp
Một số hệ cho phép tháo ra để kiểm tra mức vòng cắt bám vào ống sau lần lắp ban đầu.
Cần đối chiếu tiêu chí của nhà sản xuất.
Lắp trước đầu nối ống cứng
Với số lượng đường ống lớn, có thể sử dụng thiết bị pre-assembly để lắp vòng cắt trước.
Ưu điểm:
- Lực lắp ổn định hơn.
- Hạn chế sai khác giữa người thao tác.
- Phù hợp sản xuất nhiều tuyến.
- Giảm tải cho thân fitting khi lắp tại máy.
- Thuận tiện kiểm soát chất lượng.
Có thể sử dụng:
- Block lắp cứng.
- Dụng cụ cơ khí.
- Máy pre-assembly.
tùy hệ fitting.
Đối với các dây chuyền hoặc cụm máy có nhiều đầu nối, việc tiêu chuẩn hóa quy trình này có thể cải thiện độ ổn định đáng kể.
Ưu điểm của đầu nối ống cứng thủy lực
Tạo tuyến đường dầu gọn
Ống cứng được uốn và kết nối theo khung máy giúp hệ thống:
- Gọn.
- Cố định.
- Dễ quan sát.
- Dễ bố trí.
Có thể tháo lắp
Nhiều fitting cho phép tháo tuyến ống để:
- Bảo trì.
- Thay van.
- Thay thiết bị.
- Sửa máy.
Không cần hàn ở nhiều vị trí
Đầu nối vòng cắt giúp tạo kết nối cơ khí mà không cần hàn trực tiếp từng vị trí.
Điều này giúp giảm:
- Công đoạn hàn.
- Biến dạng nhiệt.
- Xỉ hoặc cặn hàn bên trong.
Nhiều cấu hình
Có thể lựa chọn:
- Thẳng.
- Co.
- T.
- Xuyên vách.
- Rắc co.
- Đầu chuyển.
Có thể sử dụng với thép và inox
Khi lựa chọn đúng hệ fitting, sản phẩm phù hợp với nhiều loại đường ống công nghiệp.
Hạn chế và những điểm cần lưu ý
Yêu cầu kích thước ống chính xác
Đường kính ngoài không phù hợp có thể khiến vòng cắt không làm việc đúng.
Lắp sai có thể gây tuột ống
Đặc biệt khi:
- Vòng chưa cắt đủ.
- Lắp sai chiều.
- Ống chưa vào hết.
- Dùng sai fitting.
Đây là lỗi nguy hiểm trên hệ thống áp suất cao.
Không nên trộn linh kiện tùy ý
Đai ốc, vòng cắt và thân fitting có thể nhìn tương tự giữa nhiều hãng nhưng không nên mặc định tương thích hoàn toàn.
Đường ống phải được căn đúng vị trí
Không nên dùng đai ốc để kéo một ống bị gia công lệch về đúng cổng.
Điều này tạo ứng suất lên fitting.
Rung động cần được xử lý
Đường ống cứng nên có kẹp phù hợp.
Nếu fitting chịu tải rung liên tục có thể xuất hiện:
- Lỏng.
- Rò dầu.
- Mỏi ống.
- Nứt.
So sánh đầu nối ống cứng và đầu bấm ống mềm
| Tiêu chí | Đầu nối ống cứng | Đầu bấm ống mềm |
|---|---|---|
| Loại ống | Tube thép, inox | Hose mềm |
| Phương pháp giữ | Vòng cắt, tạo đầu | Ferrule bấm |
| Gia công | Cắt, uốn, lắp vòng | Cắt, bấm đầu |
| Vị trí phù hợp | Tuyến cố định | Tuyến chuyển động |
| Máy bấm | Không bắt buộc với mọi hệ | Thường cần |
| Khả năng tháo tuyến | Thuận tiện | Tháo tại đầu ren |
| Kích thước chính | Đường kính ngoài tube | ID/dash size hose |
| Yêu cầu tương thích | Tube + fitting | Hose + fitting + ferrule |
Hai hệ không thay thế hoàn toàn cho nhau.
Trong nhiều máy:
- Ống cứng được dùng cho tuyến cố định.
- Ống mềm được dùng tại vị trí có chuyển động hoặc rung.
Ứng dụng của đầu nối ống cứng thủy lực
Bộ nguồn thủy lực
Đầu nối được sử dụng để kết nối:
- Bơm.
- Manifold.
- Bộ lọc.
- Thùng dầu.
- Van.
- Đồng hồ.
- Các đường điều khiển.
Tube giúp hệ thống bên trong bộ nguồn gọn và cố định.
Máy ép thủy lực
Được sử dụng tại:
- Đường áp suất.
- Đường hồi.
- Đường pilot.
- Đường đo áp.
Máy CNC
Ống cứng và fitting được sử dụng rộng tại:
- Bộ nguồn.
- Cơ cấu kẹp.
- Mâm cặp.
- Cơ cấu thay dao.
- Các đường phụ trợ.
Máy công nghiệp
Ứng dụng trên:
- Máy chấn.
- Máy dập.
- Máy uốn.
- Máy cắt.
- Máy ép nhựa.
- Máy chuyên dụng.
- Dây chuyền sản xuất.
Máy công trình
Ống cứng được sử dụng tại nhiều tuyến cố định trên:
- Máy xúc.
- Cẩu.
- Xe nâng.
- Máy nông nghiệp.
Những vị trí chuyển động thường kết hợp với hose mềm.
Hệ thống inox
Đầu nối inox được sử dụng trong những môi trường cần:
- Chống ăn mòn.
- Hóa chất.
- Tàu biển.
- Thực phẩm.
- Dược phẩm.
khi cấu hình sản phẩm đáp ứng yêu cầu tương ứng.
Lưu ý khi lắp đặt đầu nối ống cứng
Không dùng fitting để kéo ống
Đường ống phải được cắt và uốn đúng vị trí trước khi lắp.
Nếu phải dùng lực lớn kéo ống tới fitting thì cần kiểm tra lại tuyến.
Kiểm tra đầu ống
Không sử dụng đầu ống:
- Méo.
- Xước sâu.
- Gỉ.
- Có ba via.
- Không tròn.
tại vùng vòng cắt làm việc.
Lắp vòng cắt đúng chiều
Đây là thao tác quan trọng.
Nếu không chắc chắn cần xem bản vẽ hoặc hướng dẫn của đúng hệ fitting.
Kiểm tra đúng series
Không nên lắp:
- Đai ốc L vào fitting S.
- Vòng cắt khác series.
- Thân fitting không tương thích.
chỉ vì ren có vẻ gần giống.
Không siết quá mức
Nếu kết nối rò sau khi lắp, cần tìm nguyên nhân thay vì liên tục tăng lực siết.
Kẹp ống phù hợp
Không để fitting chịu toàn bộ trọng lượng của một tuyến ống dài.
Đường ống cần có kẹp ở các vị trí phù hợp.
Giữ đường dầu sạch
Sau khi cắt và uốn, cần loại bỏ:
- Mạt.
- Phoi.
- Gỉ.
- Dị vật.
trước khi lắp.
Một số lỗi thường gặp ở đầu nối ống cứng
Rò dầu tại vị trí vòng cắt
Nguyên nhân có thể gồm:
- Lắp chưa đủ.
- Vòng cắt sai.
- Ống xước.
- Ống méo.
- Sai size.
- Thân fitting bị hỏng.
Không nên chỉ tiếp tục siết mạnh.
Ống bị tuột khỏi fitting
Đây là lỗi nghiêm trọng.
Có thể do:
- Vòng cắt không bám.
- Lắp sai quy trình.
- Sai loại vòng.
- Ống không phù hợp.
- Áp suất vượt giới hạn.
Cần ngừng hệ thống và kiểm tra lại toàn bộ kết nối.
Đai ốc bị nứt hoặc hỏng ren
Có thể do:
- Siết quá mức.
- Sai series.
- Lắp chéo ren.
- Vật liệu hỏng.
- Dùng sai cờ lê.
Fitting rò sau một thời gian sử dụng
Cần kiểm tra:
- Rung động.
- Kẹp ống.
- Tải cơ học.
- Tình trạng vòng cắt.
- Bề mặt ống.
- Áp suất.
Không nên coi việc siết lại định kỳ là giải pháp cho một tuyến liên tục bị rò.
Ống nứt gần fitting
Có thể liên quan tới:
- Rung.
- Uốn quá gần đầu nối.
- Ứng suất lắp đặt.
- Thiếu kẹp.
- Mỏi vật liệu.
Cần kiểm tra bố trí tuyến trước khi thay một đoạn ống giống hệt.
Tư vấn lựa chọn đầu nối ống cứng thủy lực
Đầu nối ống cứng có nhiều series, kích thước và phương pháp kết nối khác nhau. Vì vậy không nên lựa chọn sản phẩm chỉ dựa vào đường kính ren hoặc cách gọi chung như “hạt bắp phi 12”.
Khi lựa chọn cần xác định các thông tin chính gồm:
- Loại đầu nối: DIN 2353, hạt bắp, rắc co hoặc loại khác.
- Đường kính ngoài của ống.
- Chiều dày thành ống.
- Vật liệu ống: thép hay inox.
- Series L hoặc S nếu sử dụng hệ DIN tương ứng.
- Loại đai ốc và vòng cắt.
- Kiểu đầu nối: thẳng, co, T, xuyên vách hay chuyển đổi.
- Chuẩn ren phía thiết bị nếu có.
- Áp suất làm việc.
- Lưu lượng dầu.
- Vật liệu fitting.
- Điều kiện rung động và môi trường sử dụng.
Nếu cần thay sản phẩm đang sử dụng, nên cung cấp ảnh toàn bộ đầu nối, đường kính ngoài của ống, kích thước ren, ảnh đai ốc và vòng cắt, ký hiệu trên fitting nếu có và áp suất hệ thống. Với hệ DIN cần xác định thêm series để hạn chế chọn sai linh kiện.
Trường hợp không biết đầu nối đang dùng thuộc hệ nào, không nên lấy một vòng cắt hoặc hạt bắp có kích thước gần giống để thử lắp. Cần xác định lại thân fitting, đai ốc, kích thước tube và phương pháp làm kín trước khi lựa chọn.
Đối với hệ thống thiết kế mới, nên xác định trước lưu lượng và áp suất để lựa chọn kích thước ống, sau đó chọn series fitting phù hợp. Việc đồng bộ ống, thân đầu nối, đai ốc và vòng cắt ngay từ đầu giúp hệ thống dễ lắp ráp, bảo trì và hạn chế rò rỉ hơn.
Tham khảo các loại Đầu nối ống cứng thủy lực gồm đầu nối DIN 2353, đầu nối hạt bắp, đai ốc và vòng cắt, rắc co ống cứng để lựa chọn đúng cấu hình cho từng hệ thống.