Chi tiết danh mục - Vỏ bóp
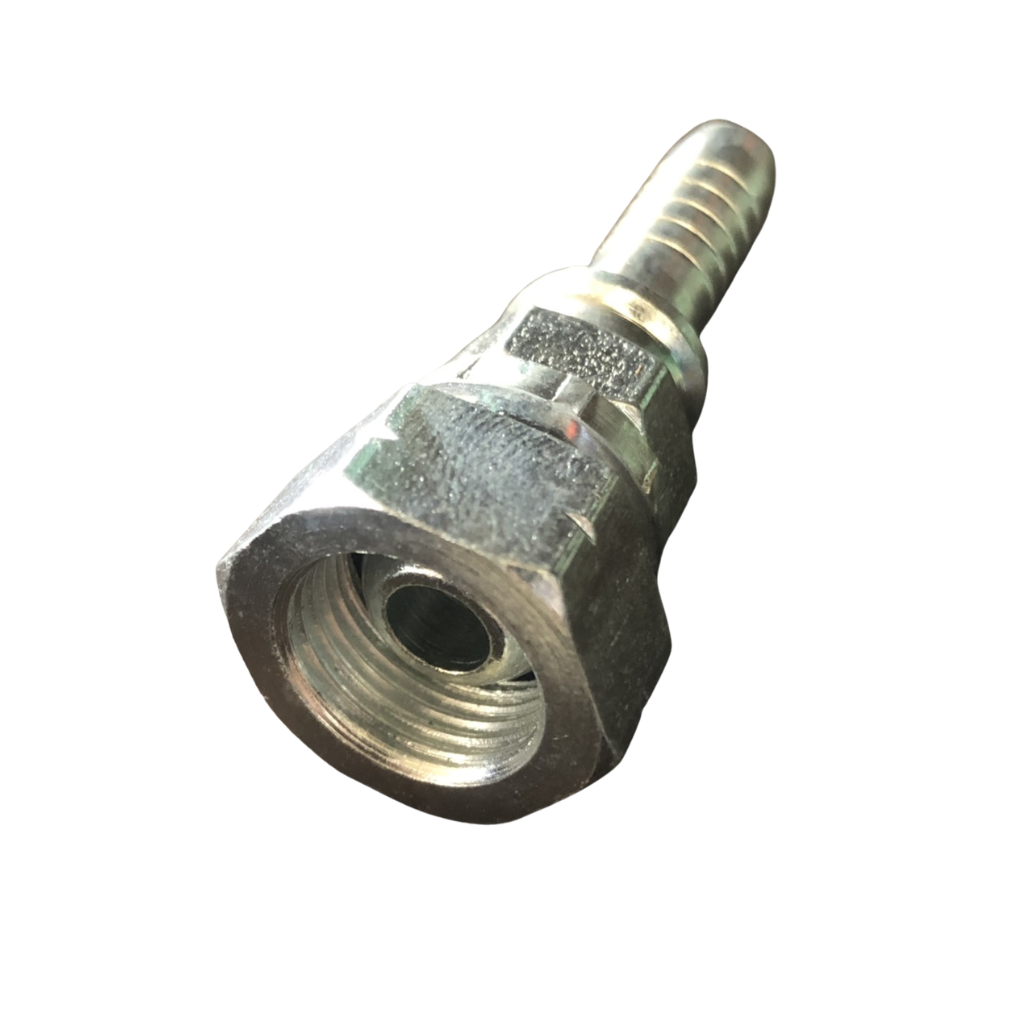
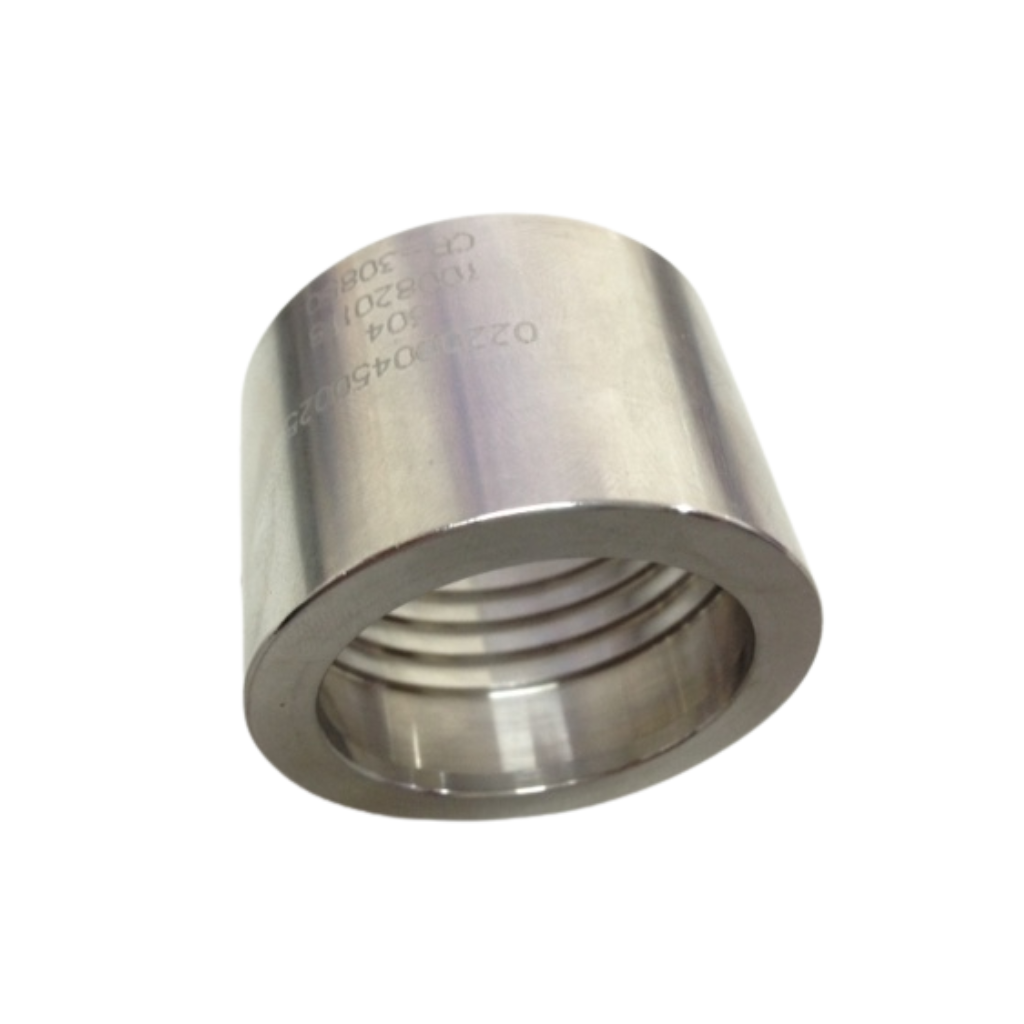
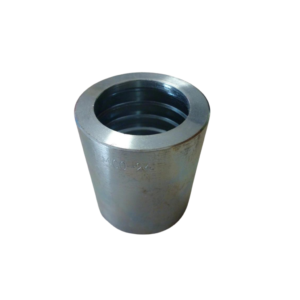
Vỏ bóp thủy lực là bộ phận thuộc nhóm đầu bấm – vỏ bóp dùng để cố định đầu bấm với ống mềm thủy lực sau quá trình ép bằng máy bấm. Vỏ bóp ôm bên ngoài đầu ống và được ép co lại theo kích thước quy định, tạo lực giữ giữa ống, đầu bấm và lớp gia cường bên trong.
Sản phẩm còn thường được gọi là:
- Vỏ bấm thủy lực.
- Áo bấm ống thủy lực.
- Ferrule thủy lực.
- Sleeve đầu bấm.
- Vỏ ép ống cao áp.
Các loại phổ biến gồm:
- Vỏ bóp 1 lớp thép.
- Vỏ bóp 2 lớp thép.
- Vỏ bóp 4 lớp thép.
- Vỏ bóp có gọt.
- Vỏ bóp không gọt.
Việc lựa chọn vỏ bóp không nên chỉ dựa vào đường kính ngoài của ống. Cần kiểm tra đồng thời loại hose, size ống, số lớp gia cường, series đầu bấm, kiểu có gọt hay không gọt và đường kính bấm theo đúng hệ sản phẩm.
Vỏ bóp thủy lực là gì?
Vỏ bóp thủy lực là chi tiết kim loại được lắp bên ngoài đầu ống mềm trước khi thực hiện quá trình bấm ép.
Một bộ đầu ống thủy lực thông thường gồm:
Ống thủy lực + đầu bấm + vỏ bóp
Trong đó:
- Đầu bấm được đưa vào bên trong ống.
- Vỏ bóp bao quanh phía ngoài ống.
- Máy bấm ép vỏ bóp xuống kích thước quy định.
- Vỏ bóp giữ các lớp ống ép chặt vào phần đuôi của đầu bấm.
Sau khi bấm đúng kỹ thuật, ba bộ phận tạo thành một cụm liên kết hoàn chỉnh.
Vỏ bóp có vai trò quan trọng đối với:
- Khả năng giữ đầu bấm.
- Độ kín của bộ ống.
- Khả năng chịu áp.
- Độ ổn định khi có xung áp.
- Khả năng chống tuột đầu.
Vì vậy không nên xem vỏ bóp chỉ là một đoạn ống kim loại có thể thay thế tùy ý bằng loại có kích thước gần giống.
Cấu tạo vỏ bóp thủy lực
Cấu tạo cụ thể thay đổi theo từng hệ sản phẩm nhưng thường gồm các phần cơ bản sau.
Thân vỏ bóp
Thân là phần kim loại hình trụ bao bên ngoài hose.
Chiều dài, đường kính trong và chiều dày được thiết kế phù hợp với:
- Size ống.
- Cấu trúc hose.
- Đầu bấm.
- Phương pháp bấm.
Một số vỏ có thân thẳng, trong khi một số loại được tạo hình hoặc chia vùng ép khác nhau.
Vùng giữ ống
Đây là phần được máy bấm ép xuống bề mặt ngoài của hose.
Sau khi ép, lực từ vỏ bóp truyền qua:
- Vỏ cao su.
- Lớp bố thép hoặc gia cường.
- Lõi ống.
và ép chúng vào phần đuôi của đầu bấm.
Thiết kế vùng giữ phải tương thích với cấu tạo của hose.
Rãnh hoặc bề mặt bên trong
Một số loại vỏ bóp có:
- Rãnh.
- Bậc.
- Gờ.
- Bề mặt định hình.
nhằm tăng khả năng liên kết với ống theo thiết kế của hệ fitting.
Không nên tự gia công lại phần bên trong vỏ bóp nếu chưa có thông số kỹ thuật.
Phần định vị với đầu bấm
Tùy hệ fitting, vỏ bóp có thể:
- Lắp rời hoàn toàn.
- Khóa hoặc định vị với stem.
- Được lắp sẵn trên đầu bấm.
Vì vậy có hệ two-piece và one-piece khác nhau.
Nguyên lý làm việc của vỏ bóp
Vỏ bóp hoạt động thông qua quá trình crimp – ép co bằng máy bấm thủy lực.
Quá trình cơ bản gồm:
- Chọn đúng ống.
- Chọn đúng đầu bấm.
- Chọn đúng vỏ bóp.
- Đưa đầu bấm vào ống.
- Đặt cụm vào máy bấm.
- Máy ép vỏ bóp xuống.
- Vỏ bóp tạo lực giữ quanh hose.
- Kiểm tra đường kính sau bấm.
Khi được ép đúng kích thước, vỏ bóp tạo lực đủ lớn để đầu fitting không bị đẩy ra khi hệ thống có áp suất.
Nếu bấm quá lỏng có thể xảy ra:
- Tuột đầu.
- Rò dầu.
- Fitting dịch chuyển.
- Không đạt khả năng chịu áp.
Nếu bấm quá chặt có thể:
- Làm hỏng lõi ống.
- Cắt hoặc biến dạng lớp bố thép.
- Làm stem biến dạng.
- Thu hẹp tiết diện dầu.
- Giảm tuổi thọ của bộ ống.
Do đó không nên bấm theo cảm giác hoặc quan niệm càng chặt càng tốt.
Các loại vỏ bóp thủy lực phổ biến
Vỏ bóp 1 lớp thép
Vỏ bóp 1 lớp thép thường được sử dụng với những dòng hose có cấu trúc một lớp bố thép hoặc hệ fitting được thiết kế tương ứng.
Ứng dụng có thể gặp trên:
- Bộ nguồn thủy lực.
- Máy công nghiệp.
- Máy nông nghiệp.
- Các đường thủy lực phù hợp với dòng ống.
Khi lựa chọn cần kiểm tra:
- Model hose.
- Size ống.
- Đường kính ngoài.
- Series đầu bấm.
- Mã vỏ bóp.
- Đường kính bấm.
Không nên hiểu rằng cứ ống có một lớp bố thép thì tất cả vỏ bóp “1 lớp” đều sử dụng chung được.
Hai hãng hoặc hai dòng hose có thể có:
- Đường kính ngoài khác nhau.
- Chiều dày vỏ khác nhau.
- Cấu tạo bố khác nhau.
- Hệ fitting khác nhau.
Vỏ bóp 2 lớp thép
Vỏ bóp 2 lớp thép thường được sử dụng với các dòng hose hai lớp bố thép hoặc hệ đầu bấm tương ứng.
Đây là nhóm phổ biến trong nhiều hệ thống:
- Máy xúc.
- Xe nâng.
- Máy ép.
- Cẩu.
- Bộ nguồn.
- Máy công nghiệp.
Vỏ bóp phải phù hợp đồng thời với:
- Size hose.
- Series hose.
- Stem fitting.
- Kiểu bấm.
Không nên chọn vỏ 2 lớp chỉ vì đường kính trong có thể luồn vừa lên ống.
Một ferrule quá rộng hoặc quá hẹp đều có thể làm kết quả bấm không đạt yêu cầu.
Vỏ bóp 4 lớp thép
Vỏ bóp 4 lớp thép được sử dụng trong một số hệ hose nhiều lớp thép xoắn và các ứng dụng áp suất cao.
Nhóm này thường gặp trên:
- Máy công trình.
- Máy khai khoáng.
- Máy ép lớn.
- Thiết bị thủy lực công suất cao.
- Các đường có xung áp lớn.
Hose nhiều lớp thép có kết cấu dày và yêu cầu giữ fitting cao hơn nên hệ vỏ bóp cũng được thiết kế khác.
Một số hệ có thể sử dụng:
- Skive.
- Interlock.
- No-Skive chuyên dụng.
tùy thiết kế của nhà sản xuất.
Vì vậy không nên mặc định ống 4 lớp bắt buộc phải gọt, cũng không nên sử dụng vỏ bóp của ống 1 hoặc 2 lớp cho hose 4 lớp chỉ vì có thể lắp vừa.
Vỏ bóp có gọt
Vỏ bóp có gọt thường được sử dụng trong các hệ fitting yêu cầu loại bỏ một phần lớp vỏ ngoài của hose trước khi bấm.
Quá trình này thường được gọi là:
- Skive.
- External skive.
- Gọt vỏ ống.
Sau khi gọt đúng chiều dài và độ sâu, lớp gia cường của ống được tiếp xúc với vùng giữ của fitting theo thiết kế.
Mục đích có thể là:
- Tăng khả năng liên kết.
- Đưa vỏ bóp vào đúng vị trí.
- Đáp ứng cấu tạo của hệ fitting.
- Phù hợp với hose nhiều lớp gia cường.
Khi gọt ống cần chú ý
Không được gọt quá sâu làm:
- Đứt dây thép.
- Xước lớp gia cường.
- Làm yếu hose.
Không được gọt quá ngắn hoặc quá dài so với thông số yêu cầu.
Chiều dài gọt phải căn cứ vào đúng:
- Hose.
- Fitting.
- Ferrule.
- Size.
Không nên tự đặt chiều dài gọt theo kinh nghiệm của một loại ống khác.
Vỏ bóp không gọt
Vỏ bóp không gọt được sử dụng với hệ hose–fitting được thiết kế để bấm trực tiếp mà không cần bóc lớp vỏ ngoài.
Hệ này còn thường được gọi là:
No-Skive
Quá trình gia công được rút gọn:
- Cắt hose.
- Làm sạch.
- Lắp vỏ bóp và đầu bấm.
- Bấm theo kích thước quy định.
- Kiểm tra thành phẩm.
Ưu điểm có thể gồm:
- Giảm công đoạn gọt.
- Gia công nhanh hơn.
- Giảm nguy cơ gọt sâu vào bố thép.
- Thuận tiện sản xuất số lượng lớn.
Tuy nhiên không gọt chỉ đúng khi hose và fitting được thiết kế cho hệ No-Skive.
Không nên lấy hose yêu cầu skive rồi bỏ qua công đoạn gọt chỉ vì có thể đưa đầu bấm vào được.
Phân biệt vỏ bóp có gọt và không gọt
| Tiêu chí | Vỏ bóp có gọt | Vỏ bóp không gọt |
|---|---|---|
| Xử lý vỏ hose | Cần gọt theo quy định | Không gọt |
| Quy trình | Nhiều bước hơn | Đơn giản hơn |
| Yêu cầu kỹ thuật | Kiểm soát chiều sâu và chiều dài gọt | Kiểm soát đúng hệ No-Skive |
| Hose sử dụng | Hose được thiết kế cho Skive | Hose tương thích No-Skive |
| Nguy cơ nếu làm sai | Hỏng bố thép hoặc giữ đầu kém | Bấm không đạt nếu dùng sai hose |
| Lựa chọn | Theo bảng hose–fitting | Theo bảng hose–fitting |
Không nên đánh giá loại có gọt tốt hơn loại không gọt hoặc ngược lại.
Hai phương pháp là hai hệ liên kết khác nhau, và loại tốt nhất là loại đúng với thiết kế của bộ hose–fitting.
Vỏ bóp Interlock
Một số hệ hose nhiều lớp thép và áp suất cao sử dụng kết cấu Interlock.
Trong hệ này, đầu fitting và vỏ bóp được thiết kế để tạo liên kết với lớp gia cường của hose theo cấu trúc chuyên dụng.
Tùy hệ có thể yêu cầu:
- Gọt lớp vỏ ngoài.
- Gọt một phần lớp trong.
- Sử dụng stem Interlock.
- Sử dụng ferrule Interlock.
- Bấm theo kích thước riêng.
Hệ Interlock thường được sử dụng trong những ứng dụng:
- Áp suất cao.
- Xung áp lớn.
- Máy công trình nặng.
- Khai khoáng.
- Máy ép công suất lớn.
Không nên gọi mọi vỏ bóp cho hose 4 lớp là Interlock.
Cần kiểm tra đúng series sản phẩm.
Vỏ bóp liền và vỏ bóp rời
Hệ đầu bấm liền vỏ
Một số fitting được sản xuất dạng one-piece, trong đó ferrule được lắp sẵn trên đầu fitting.
Ưu điểm:
- Hạn chế chọn nhầm vỏ.
- Thuận tiện quản lý.
- Giảm công đoạn chọn hai chi tiết riêng.
- Gia công nhanh hơn.
Tuy nhiên đầu vẫn phải tương thích với đúng hose.
Hệ đầu bấm rời vỏ
Ở dạng two-piece, stem và ferrule là hai chi tiết riêng.
Kỹ thuật viên cần lựa chọn:
- Đúng đầu bấm.
- Đúng vỏ bóp.
- Đúng hose.
Hệ này có thể linh hoạt hơn nhưng cũng tăng nguy cơ chọn nhầm nếu không có bảng quy đổi sản phẩm rõ ràng.
Vật liệu chế tạo vỏ bóp
Vỏ bóp thép
Thép là vật liệu phổ biến.
Bề mặt thường được xử lý nhằm hỗ trợ:
- Chống ăn mòn.
- Bảo quản.
- Làm việc trong môi trường công nghiệp.
Khả năng chống ăn mòn phụ thuộc vào lớp xử lý cụ thể.
Vỏ bóp inox
Một số hệ sử dụng ferrule bằng thép không gỉ khi cần:
- Khả năng chống ăn mòn.
- Phù hợp với fitting inox.
- Hệ thống hóa chất.
- Môi trường biển.
- Thực phẩm hoặc ứng dụng chuyên dụng.
Cần lựa chọn theo vật liệu của toàn bộ cụm, không nên chỉ thay riêng ferrule thép bằng inox nếu chưa xác nhận khả năng tương thích.
Kích thước vỏ bóp thủy lực
Kích thước vỏ bóp phải phù hợp với size hose.
Các thông số có thể gồm:
- Đường kính trong trước bấm.
- Đường kính ngoài.
- Chiều dài.
- Đường kính sau bấm.
- Kích thước vùng giữ.
- Mã series.
Hai ferrule có kích thước ngoài gần giống nhau vẫn có thể khác:
- Chiều dài.
- Độ dày.
- Profile bên trong.
- Vùng crimp.
- Series fitting.
Vì vậy nên sử dụng mã sản phẩm hoặc bảng tương thích, không chọn bằng mắt.
Đường kính bấm vỏ bóp
Crimp diameter – đường kính bấm là thông số rất quan trọng.
Đây là kích thước vỏ bóp sau khi được máy ép theo quy định.
Đường kính bấm phụ thuộc vào tổ hợp:
Hose + size + fitting + ferrule
Không có một bảng đường kính bấm chung cho toàn bộ vỏ bóp.
Ví dụ hai hose cùng size -8 nhưng thuộc hai series khác nhau có thể:
- Khác đường kính ngoài.
- Khác cấu trúc bố.
- Khác ferrule.
- Khác crimp diameter.
Do đó không nên lưu một thông số bấm theo “size ống” rồi áp cho tất cả hose.
Quy trình lựa chọn vỏ bóp
Xác định loại hose
Trước tiên cần đọc:
- Thương hiệu.
- Model.
- Tiêu chuẩn.
- Size.
trên thân ống.
Nếu không còn thông tin cần xác định cấu tạo ống cẩn thận trước khi lựa chọn.
Xác định số lớp gia cường
Cần biết hose thuộc:
- Một lớp thép.
- Hai lớp thép.
- Nhiều lớp thép xoắn.
- Thermoplastic.
- PTFE.
- Cấu trúc khác.
Không phải loại hose nào cũng sử dụng cùng kiểu ferrule.
Xác định có gọt hay không
Phải dựa trên quy định của hệ hose–fitting.
Không nên tự quyết định dựa vào độ dày của ống.
Xác định đầu bấm
Ferrule phải tương thích với stem.
Một vỏ bóp có thể vừa với hose nhưng không phù hợp với đầu bấm đang dùng.
Kiểm tra size
Cần đối chiếu đúng size hose và fitting.
Không nên sử dụng ferrule lớn hơn rồi bấm sâu hơn để bù kích thước.
Tra đường kính bấm
Trước khi gia công cần xác định đúng crimp diameter.
Sau khi bấm phải đo kiểm bằng dụng cụ phù hợp.
Quy trình bấm vỏ bóp thủy lực
Bước 1: Kiểm tra hose
Đọc đầy đủ thông tin trên thân ống.
Xác định:
- Model.
- Size.
- Series.
- Cấu tạo.
Bước 2: Chọn đầu bấm và vỏ bóp
Đối chiếu theo hệ sản phẩm.
Không ghép theo cảm giác.
Bước 3: Cắt ống
Ống phải được cắt:
- Vuông.
- Sạch.
- Không làm hỏng lớp gia cường.
Bước 4: Gọt nếu cần
Nếu hệ fitting yêu cầu skive phải gọt đúng:
- Chiều dài.
- Độ sâu.
- Vị trí.
Nếu là No-Skive thì không tự bóc vỏ.
Bước 5: Lắp fitting
Đầu phải được đưa vào đúng chiều sâu.
Có thể đánh dấu vị trí trên hose để kiểm tra sau bấm.
Bước 6: Bấm
Chọn đúng:
- Máy.
- Khuôn.
- Crimp diameter.
Không bấm thêm chỉ để cảm thấy đầu chắc hơn.
Bước 7: Đo kiểm
Sau bấm cần đo kích thước ferrule.
Kiểm tra thêm:
- Vết nứt.
- Biến dạng.
- Fitting bị đẩy ra.
- Hose bị tổn thương.
Bước 8: Làm sạch bộ ống
Quá trình cắt và gọt có thể tạo:
- Mạt cao su.
- Dây thép nhỏ.
- Bụi.
Cần làm sạch bên trong trước khi lắp vào hệ thống.
Ưu điểm của vỏ bóp thủy lực
Giữ đầu bấm chắc chắn
Đây là chức năng quan trọng nhất.
Ferrule tạo lực ép để đầu fitting và hose trở thành một cụm.
Phù hợp nhiều loại hose
Có các dòng phù hợp với:
- 1 lớp thép.
- 2 lớp thép.
- Nhiều lớp thép.
- Các hose chuyên dụng.
Có nhiều hệ gia công
Có thể lựa chọn:
- Skive.
- No-Skive.
- Interlock.
- One-piece.
- Two-piece.
tùy dòng sản phẩm.
Thuận tiện sản xuất bộ ống theo yêu cầu
Có thể gia công theo:
- Size.
- Chiều dài.
- Đầu kết nối.
- Áp suất.
- Ứng dụng.
Hạn chế và những điểm cần lưu ý
Không thể lựa chọn độc lập
Vỏ bóp phải được xem cùng:
- Hose.
- Stem.
- Size.
- Phương pháp bấm.
Không nên mua ferrule trước rồi mới tìm ống phù hợp.
Sai vỏ bóp có thể gây tuột đầu
Một ferrule không tương thích có thể vẫn bấm được bằng máy nhưng lực giữ không đúng.
Đây là lỗi nguy hiểm ở hệ thống áp suất cao.
Bấm quá mức có thể làm hỏng hose
Ép quá nhỏ không đồng nghĩa với chắc hơn.
Nó có thể phá hỏng lớp gia cường bên trong.
Bấm thiếu có thể gây rò hoặc tuột
Nếu đường kính sau bấm lớn hơn yêu cầu, ferrule có thể không giữ đủ chặt.
Không nên tái sử dụng vỏ bóp đã bấm
Ferrule đã bị biến dạng sau quá trình ép.
Không nên tháo ra và bấm lại cho một hose mới, trừ khi hệ sản phẩm có hướng dẫn cụ thể cho phép.
So sánh vỏ bóp có gọt và không gọt
| Tiêu chí | Vỏ bóp có gọt | Vỏ bóp không gọt |
|---|---|---|
| Chuẩn bị hose | Cần gọt vỏ | Không cần gọt |
| Tốc độ gia công | Chậm hơn | Nhanh hơn |
| Yêu cầu tay nghề | Cao hơn ở công đoạn gọt | Đơn giản hơn |
| Nguy cơ làm tổn thương bố | Có nếu gọt sai | Giảm công đoạn gọt |
| Khả năng sử dụng | Theo hệ Skive | Theo hệ No-Skive |
| Lựa chọn | Theo đúng hose–fitting | Theo đúng hose–fitting |
Điểm quan trọng nhất không phải chọn loại nào “tốt hơn”, mà là chọn đúng loại mà nhà sản xuất hose và fitting thiết kế để sử dụng cùng nhau.
Ứng dụng của vỏ bóp thủy lực
Máy công trình
Được sử dụng trên hose của:
- Máy xúc.
- Máy đào.
- Máy ủi.
- Cẩu.
- Xe nâng.
- Máy nông nghiệp.
Máy ép thủy lực
Vỏ bóp được dùng cho các bộ ống kết nối:
- Bộ nguồn.
- Van.
- Xy lanh.
- Manifold.
Máy CNC
Ứng dụng trên các đường:
- Kẹp phôi.
- Bộ nguồn.
- Xy lanh phụ.
- Các cơ cấu thủy lực.
Thiết bị nâng hạ
Sử dụng trên:
- Cẩu.
- Xe nâng.
- Bàn nâng.
- Thang nâng.
- Thiết bị chuyên dụng.
Bộ nguồn thủy lực
Ferrule giúp gia công các bộ hose nối từ bộ nguồn tới máy, xy lanh hoặc motor.
Máy công nghiệp
Sử dụng trên:
- Máy chấn.
- Máy dập.
- Máy uốn.
- Máy cắt.
- Máy ép nhựa.
- Dây chuyền sản xuất.
Một số lỗi thường gặp ở vỏ bóp thủy lực
Vỏ bóp bị lỏng sau khi bấm
Có thể liên quan tới:
- Chọn sai ferrule.
- Sai đường kính bấm.
- Sai hose.
- Sai fitting.
- Khuôn bấm không phù hợp.
Không nên chỉ bấm lại nhỏ hơn khi chưa xác định nguyên nhân.
Đầu bấm bị tuột khỏi hose
Đây là lỗi nghiêm trọng.
Nguyên nhân có thể gồm:
- Sai vỏ bóp.
- Bấm thiếu.
- Stem không tương thích.
- Hose sai loại.
- Gọt sai.
- Áp suất vượt giới hạn.
Cần dừng sử dụng và kiểm tra toàn bộ hệ hose–fitting.
Vỏ bóp bị nứt
Có thể do:
- Bấm quá mức.
- Vật liệu lỗi.
- Ferrule không đúng size.
- Dùng sai khuôn.
- Biến dạng bất thường.
Không nên tiếp tục sử dụng bộ ống khi ferrule đã nứt.
Hose bị biến dạng sau khi bấm
Có thể do:
- Crimp diameter quá nhỏ.
- Fitting sai.
- Ferrule sai.
- Bấm lệch.
- Khuôn không đúng.
Rò dầu tại phía đầu bấm
Nguyên nhân không nhất thiết nằm ở ferrule.
Cần kiểm tra thêm:
- Lõi hose.
- Stem.
- Fitting.
- Mặt làm kín.
- Đầu nối với thiết bị.
- Quy trình bấm.
Tư vấn lựa chọn vỏ bóp thủy lực
Vỏ bóp có nhiều size, cấu tạo và hệ bấm khác nhau. Vì vậy không nên lựa chọn sản phẩm chỉ dựa vào đường kính ngoài của hose hoặc số lớp bố thép.
Khi lựa chọn cần xác định các thông tin chính gồm:
- Loại và model ống thủy lực.
- Size hose.
- Cấu tạo một lớp, hai lớp hay nhiều lớp thép.
- Model hoặc series đầu bấm.
- Loại vỏ bóp phù hợp.
- Có gọt hay không gọt.
- Có sử dụng hệ Interlock hay không.
- Đường kính ngoài của hose.
- Vật liệu ferrule.
- Áp suất làm việc.
- Crimp diameter theo đúng hệ sản phẩm.
Nếu cần thay vỏ bóp đang sử dụng, nên cung cấp ảnh vỏ cũ, kích thước, loại hose, thông tin in trên thân ống, đầu bấm đang dùng và size bộ ống. Nếu có mã ferrule cũ thì nên ưu tiên đối chiếu theo mã thay vì chỉ đo kích thước.
Trường hợp không xác định được vỏ bóp cũ thuộc hệ nào, không nên chọn một loại có đường kính gần giống rồi thử bấm. Cần xác định lại hose và đầu fitting trước, bởi ferrule là một phần của hệ hose–fitting hoàn chỉnh.
Đối với bộ ống gia công mới, nên lựa chọn hose, fitting và ferrule cùng một hệ đã có bảng tương thích, sau đó thực hiện đúng quy trình gọt nếu cần và bấm theo đường kính quy định.
Tham khảo các loại Vỏ bóp thủy lực gồm vỏ bóp 1 lớp thép, 2 lớp thép, 4 lớp thép, có gọt và không gọt để lựa chọn đúng loại cho từng bộ ống.