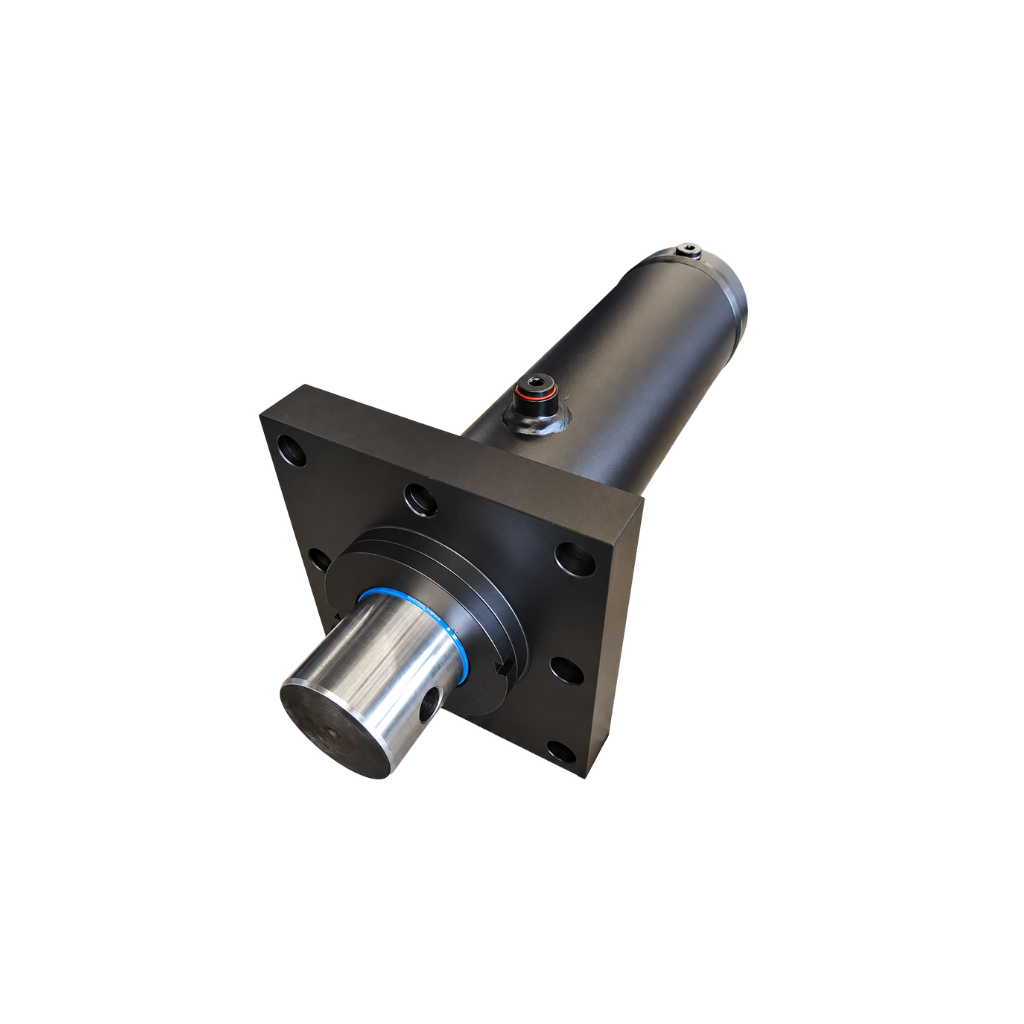
Xi lanh máy ép thủy lực
1 ₫
- Loại xi lanh: Máy ép.
- Kiểu tác động: 2 chiều.
- Chức năng: Ép, dập, nắn.
- Lực ép: Theo yêu cầu.
- Kết cấu: Công nghiệp nặng.
- Kiểu gá: Mặt bích, chân.
Giới thiệu Xi lanh máy ép thủy lực
Thủy Lực AZ cung cấp các dòng xi lanh thủy lực dùng cho máy ép, xi lanh công nghiệp nặng và phụ kiện phục vụ hệ thống thủy lực sản xuất.
Xi lanh máy ép thủy lực là cơ cấu chấp hành biến áp suất dầu thành lực tuyến tính để thực hiện các công việc ép, dập, nắn, định hình, tháo lắp hoặc giữ tải trong máy ép. Đây thường là bộ phận tạo lực chính của toàn bộ máy.
Sản phẩm còn được gọi với các tên như:
- Xi lanh thủy lực máy ép.
- Xi lanh ép thủy lực.
- Xi lanh máy ép công nghiệp.
- Xi lanh ép tải lớn.
- Hydraulic press cylinder.
- Press hydraulic cylinder.
- Hydraulic cylinder for press machine.
Tùy thiết kế, xi lanh có thể đảm nhiệm:
- Ép chính.
- Hồi bàn ép.
- Đẩy phôi.
- Kẹp phôi.
- Giữ lực.
- Nâng hạ khuôn.
- Điều khiển cơ cấu phụ.
Xi lanh máy ép không nên lựa chọn chỉ theo con số 20 tấn, 50 tấn, 100 tấn hoặc 200 tấn. Muốn chọn đúng cần xác định đồng thời:
- Lực ép.
- Hành trình.
- Áp suất.
- Tốc độ.
- Đường kính piston.
- Đường kính cần.
- Kiểu gá.
- Chu kỳ làm việc.
Xi lanh máy ép thủy lực là gì?
Xi lanh máy ép là bộ phận chuyển đổi năng lượng thủy lực thành lực ép tuyến tính.
Về nguyên lý:
F = P × A
Trong đó:
- F là lực xi lanh.
- P là áp suất dầu.
- A là diện tích tác dụng của piston.
Khi bơm cấp dầu vào khoang làm việc:
- Áp suất tăng.
- Piston dịch chuyển.
- Cần piston truyền lực.
- Bàn ép hoặc khuôn di chuyển.
- Phôi chịu lực ép.
Khi cần hồi, dầu được cấp sang khoang còn lại đối với xi lanh hai chiều hoặc piston hồi bằng tải, lò xo hay cơ cấu khác đối với loại một chiều.
Xi lanh máy ép thường là 1 chiều hay 2 chiều?
Cả hai loại đều có thể sử dụng, nhưng xi lanh hai chiều phổ biến hơn trên nhiều máy ép công nghiệp hiện đại.
Xi lanh máy ép 1 chiều
Dầu chỉ tạo lực chủ động theo một hướng.
Hành trình hồi có thể sử dụng:
- Trọng lực.
- Lò xo.
- Xi lanh phụ.
- Cơ cấu cơ khí.
Ưu điểm:
- Mạch đơn giản.
- Ít đường dầu.
- Phù hợp một số máy ép cơ bản.
Xi lanh máy ép 2 chiều
Dầu được cấp vào cả hai phía piston.
Xi lanh có thể:
- Chủ động ép.
- Chủ động hồi.
- Điều khiển tốc độ tốt hơn.
- Làm việc theo chu kỳ tự động.
Loại này thường phù hợp hơn với:
- Máy ép sản xuất.
- Máy ép tự động.
- Máy ép chu kỳ cao.
- Máy cần hồi nhanh.
Cấu tạo Xi lanh máy ép thủy lực
Tùy thiết kế, xi lanh thường gồm:
- Thân xi lanh.
- Piston.
- Cần piston.
- Nắp trước.
- Nắp sau.
- Gioăng piston.
- Gioăng cần.
- Vòng dẫn hướng.
- Vòng chắn bụi.
- Cổng dầu.
- Bộ phận gá.
- Giảm chấn nếu có.
Thân Xi lanh
Thân tạo khoang chịu áp và dẫn hướng piston.
Đối với máy ép tải lớn, thân cần đảm bảo:
- Khả năng chịu áp.
- Độ cứng.
- Độ tròn.
- Độ thẳng.
- Chất lượng bề mặt lòng xi lanh.
- Khả năng làm việc lặp lại.
Không nên đánh giá khả năng chịu áp chỉ dựa vào độ dày nhìn thấy bên ngoài.
Khả năng làm việc còn phụ thuộc:
- Vật liệu.
- Đường kính.
- Kết cấu nắp.
- Kiểu liên kết.
- Quá trình gia công.
Piston
Piston là bộ phận trực tiếp nhận áp suất dầu.
Đường kính piston ảnh hưởng rất lớn tới lực ép.
Piston lớn hơn:
- Tạo lực lớn hơn ở cùng áp suất.
- Cần nhiều dầu hơn.
- Yêu cầu lưu lượng lớn hơn nếu muốn giữ tốc độ.
Vì vậy việc tăng đường kính piston luôn phải tính cùng:
- Lực.
- Tốc độ.
- Lưu lượng.
- Công suất bộ nguồn.
Cần piston
Cần piston truyền lực từ piston đến bàn ép hoặc cơ cấu làm việc.
Cần phải:
- Thẳng.
- Nhẵn.
- Không cong.
- Không xước sâu.
- Không rỗ bề mặt.
Với máy ép lực lớn, cần piston còn phải đủ khả năng chịu:
- Nén.
- Uốn.
- Tải lặp lại.
- Buckling.
Đặc biệt khi hành trình dài, đường kính cần là thông số rất quan trọng.
Gioăng piston
Gioăng piston làm kín giữa các khoang.
Nếu seal bị rò nội bộ:
- Máy ép thiếu lực.
- Khó giữ áp.
- Piston tự trôi.
- Chu kỳ ép kéo dài.
Gioăng cần
Gioăng cần ngăn dầu rò ra ngoài theo bề mặt ty.
Nguyên nhân làm gioăng nhanh hỏng có thể gồm:
- Cần xước.
- Cần cong.
- Tải ngang.
- Dầu quá nóng.
- Bụi bẩn.
- Áp suất vượt giới hạn.
Vòng dẫn hướng
Vòng dẫn hướng giúp piston và cần hoạt động đúng tâm.
Tuy nhiên xi lanh không nên được sử dụng làm cơ cấu dẫn hướng chính cho bàn ép.
Bàn ép cần có:
- Cột dẫn hướng.
- Ray.
- Bạc trượt.
- Cơ cấu dẫn riêng.
để hạn chế tải ngang truyền vào cần piston.
Cổng dầu
Tùy công suất và lưu lượng, cổng dầu có thể sử dụng:
- BSP.
- NPT.
- Metric.
- SAE.
- Mặt bích.
- Cổng chuyên dụng.
Với xi lanh bore lớn và tốc độ cao, cổng dầu quá nhỏ có thể gây:
- Sụt áp.
- Dầu nóng.
- Hạn chế tốc độ.
- Tiếng ồn.
Nguyên lý hoạt động của Xi lanh máy ép thủy lực
Một chu kỳ máy ép thường gồm nhiều giai đoạn.
Giai đoạn tiếp cận nhanh
Bàn ép di chuyển nhanh về phía phôi.
Ở giai đoạn này:
- Lực yêu cầu chưa lớn.
- Áp suất thường thấp.
- Lưu lượng cần tương đối cao.
Mục tiêu là rút ngắn thời gian chu kỳ.
Giai đoạn ép
Khi bàn ép chạm phôi:
- Tải tăng.
- Áp suất tăng.
- Tốc độ thường giảm.
- Lực ép tăng.
Đây là giai đoạn máy thực hiện:
- Dập.
- Ép.
- Nắn.
- Tạo hình.
- Ép lắp.
Giai đoạn giữ lực
Một số ứng dụng cần giữ áp hoặc giữ lực trong một khoảng thời gian.
Ví dụ:
- Ép cao su.
- Ép composite.
- Ép khuôn.
- Ép nhiệt.
- Định hình vật liệu.
Hệ thống phải hạn chế:
- Tụt áp.
- Rò nội bộ.
- Quá nhiệt.
Giai đoạn giải áp
Ở máy ép lực lớn, trước khi hồi có thể cần giảm áp có kiểm soát.
Nếu đảo chiều quá nhanh khi khoang xi lanh còn áp suất cao có thể gây:
- Sốc thủy lực.
- Rung máy.
- Va đập van.
- Xả dầu mạnh.
Giai đoạn hồi
Van đổi trạng thái và xi lanh đưa bàn ép trở về.
Tùy máy có thể yêu cầu:
- Hồi chậm.
- Hồi nhanh.
- Dừng tại vị trí trung gian.
Thông số kỹ thuật Xi lanh máy ép thủy lực
| Thông số | Giá trị tham khảo |
|---|---|
| Tên sản phẩm | Xi lanh máy ép thủy lực |
| Tên tiếng Anh | Hydraulic Press Cylinder |
| Kiểu tác động | Một chiều hoặc hai chiều |
| Cấu hình phổ biến | Hai chiều, cần đơn |
| Lực ép | Theo thiết kế |
| Lực hồi | Theo model |
| Hành trình | Theo yêu cầu |
| Đường kính piston | Theo lực và áp suất |
| Đường kính cần | Theo tải và hành trình |
| Áp suất làm việc | Theo model |
| Kiểu gá | Mặt bích, chân, tai hoặc theo thiết kế |
| Cổng dầu | BSP, Metric, SAE, mặt bích hoặc theo model |
| Giảm chấn | Theo model |
| Môi chất | Dầu thủy lực phù hợp |
| Ứng dụng | Máy ép công nghiệp |
Các thông số trên mang tính tham khảo.
Xi lanh máy ép thường cần lựa chọn hoặc chế tạo theo thông số thực tế của từng máy.
Lực ép của Xi lanh được tính như thế nào?
Lực lý thuyết:
F = P × A
Trong đó:
- F là lực.
- P là áp suất.
- A là diện tích piston.
Ví dụ, muốn tăng lực ép có thể:
- Tăng diện tích piston.
- Tăng áp suất trong giới hạn cho phép.
Tuy nhiên trong thực tế còn có:
- Ma sát.
- Back pressure.
- Tổn thất đường dầu.
- Hiệu suất hệ thống.
Vì vậy lực thực tế thường thấp hơn giá trị lý thuyết tuyệt đối.
Máy ép 50 tấn có nghĩa là gì?
Thông thường “máy ép 50 tấn” mô tả lực ép danh nghĩa của máy.
Tuy nhiên cần làm rõ:
- 50 tấn tại áp suất bao nhiêu.
- Xi lanh bore bao nhiêu.
- Lực có đạt tại toàn bộ hành trình hay không.
- 50 tấn là lực danh nghĩa hay lực cực đại.
Không nên chỉ dựa vào nhãn “50 tấn” để đặt xi lanh thay thế.
Đường kính Piston ảnh hưởng thế nào?
Bore là thông số quyết định lớn tới lực.
Piston càng lớn:
- Lực càng lớn ở cùng áp suất.
- Lượng dầu càng nhiều.
- Tốc độ càng thấp nếu lưu lượng không đổi.
Do đó một máy ép lực lớn nhưng yêu cầu tốc độ nhanh có thể cần:
- Bơm lưu lượng lớn.
- Hệ nhiều bơm.
- Mạch nạp nhanh.
- Mạch hi-low.
Đường kính Cần ảnh hưởng thế nào?
Đường kính cần ảnh hưởng đến:
- Khả năng chịu nén.
- Buckling.
- Lực hồi.
- Tốc độ hồi.
Với máy ép hành trình dài, cần quá nhỏ có thể cong dù áp suất và lực piston vẫn nằm trong giới hạn.
Không nên tính lực ép mà bỏ qua ổn định cơ học của cần.
Lực đẩy và lực hồi
Với xi lanh hai chiều cần đơn:
Lực ép thường được tạo ở phía toàn bộ diện tích piston.
Lực hồi sử dụng diện tích:
A hồi = A piston – A cần.
Do đó tại cùng áp suất:
- Lực ép thường lớn hơn.
- Lực hồi thường nhỏ hơn.
Trong nhiều máy ép đây là đặc tính phù hợp vì chiều hồi không cần lực bằng chiều ép.
Hành trình Xi lanh máy ép
Hành trình cần đáp ứng:
- Khoảng mở bàn ép.
- Chiều cao phôi.
- Khoảng tháo khuôn.
- Khoảng ép thực tế.
Không nên chọn stroke dài quá mức.
Hành trình dài hơn có thể làm:
- Máy cao hơn.
- Cần nhiều dầu hơn.
- Chu kỳ dài hơn.
- Tăng nguy cơ buckling.
Khoảng cách lắp Xi lanh
Khi thay xi lanh cũ cần đo thêm:
- Chiều dài khi thu.
- Chiều dài khi mở.
- Vị trí mặt bích.
- Khoảng cách tâm gá.
- Vị trí cổng dầu.
Cùng bore và stroke nhưng khác chiều dài tổng vẫn có thể không lắp thay trực tiếp được.
Áp suất làm việc
Không có một mức áp suất chung cho mọi xi lanh máy ép.
Có thể có các hệ làm việc ở nhiều dải áp suất khác nhau.
Cần sử dụng:
- Working pressure của xi lanh.
- Pressure rating của toàn bộ mạch.
Không được dùng:
- Burst pressure.
- Áp suất phá hủy.
làm áp suất vận hành.
Giới hạn áp suất của toàn hệ thống
Không chỉ xi lanh phải chịu đủ áp.
Cần kiểm tra đồng thời:
- Bơm.
- Van.
- Hose.
- Fitting.
- Coupling.
- Đồng hồ.
- Bộ tích áp nếu có.
Giới hạn vận hành của hệ nên dựa trên thành phần có rating thấp nhất.
Xung áp trong Máy ép
Xung áp có thể xuất hiện khi:
- Bàn ép chạm tải.
- Vật liệu biến dạng đột ngột.
- Phôi gãy.
- Van đóng nhanh.
- Piston tới cuối stroke.
Xung áp lặp lại có thể gây:
- Hỏng seal.
- Mỏi đường ống.
- Hỏng fitting.
- Giảm tuổi thọ van.
Cần kiểm soát bằng thiết kế mạch phù hợp.
Tốc độ tiếp cận nhanh
Nếu máy chỉ dùng một tốc độ thấp cho toàn bộ hành trình, thời gian chu kỳ có thể rất dài.
Nhiều máy ép sử dụng:
- Tiếp cận nhanh.
- Ép chậm.
- Hồi nhanh.
Cấu hình này giúp tăng năng suất nhưng yêu cầu hệ thủy lực được tính đúng về lưu lượng và chuyển đổi chế độ.
Tốc độ ép
Tốc độ ép thường thấp hơn tốc độ tiếp cận để:
- Dễ kiểm soát.
- Hạn chế va đập.
- Ổn định lực.
- Bảo vệ khuôn.
Không nên cấp lưu lượng quá lớn vào giai đoạn tạo lực cao nếu máy không được thiết kế cho điều đó.
Tốc độ hồi
Ở xi lanh một cần, khoang hồi có diện tích hữu hiệu nhỏ hơn.
Do đó với cùng lưu lượng:
- Hành trình hồi thường nhanh hơn.
Nếu tốc độ hồi quá lớn cần điều chỉnh bằng:
- Van.
- Lưu lượng.
- Mạch điều khiển.
Bơm cho Xi lanh máy ép
Bơm cần được lựa chọn đồng thời theo:
- Áp suất.
- Lưu lượng.
- Công suất.
- Chu kỳ làm việc.
Không nên chỉ nói:
“Xi lanh 100 tấn dùng bơm bao nhiêu bar?”
mà bỏ qua tốc độ và kích thước piston.
Mạch Hi-Low cho Máy ép
Một số máy sử dụng hai cấp lưu lượng:
- Lưu lượng lớn – áp thấp để tiếp cận nhanh.
- Lưu lượng nhỏ – áp cao để ép.
Ưu điểm:
- Tăng tốc độ không tải.
- Giảm công suất động cơ cần thiết so với việc dùng lưu lượng lớn ở áp suất cao liên tục.
Cấu hình cụ thể phải được thiết kế theo máy.
Van nạp nhanh
Đối với xi lanh bore rất lớn, khoang dầu có thể cần lượng dầu lớn khi piston di chuyển nhanh.
Một số thiết kế dùng van nạp để bổ sung dầu vào khoang xi lanh trong giai đoạn tiếp cận.
Van phải:
- Đủ lưu lượng.
- Đóng kín đúng thời điểm.
- Phù hợp áp suất.
Không nên tự bổ sung van nạp nếu chưa tính mạch.
Back pressure ảnh hưởng lực ép
Nếu khoang hồi vẫn có áp suất, lực này chống lại chuyển động ép.
Do đó lực thực tế có thể được hiểu theo nguyên lý:
Lực hữu ích ≈ lực phía cấp – lực phía đối diện.
Back pressure cao có thể do:
- Van quá nhỏ.
- Hose quá nhỏ.
- Đường hồi bị nghẹt.
- Bộ lọc tắc.
Buckling của Cần piston
Đây là yếu tố rất quan trọng với máy ép.
Nguy cơ cong cần tăng khi:
- Lực ép lớn.
- Stroke dài.
- Cần nhỏ.
- Gá không phù hợp.
- Tải lệch.
Một xi lanh có đủ diện tích piston để tạo lực vẫn có thể không an toàn nếu cần piston không đủ ổn định.
Tải lệch tâm
Lực ép nên truyền càng gần trục xi lanh càng tốt.
Tải lệch có thể gây:
- Cong cần.
- Mòn dẫn hướng.
- Nghiêng bàn ép.
- Hỏng seal.
- Mòn lòng xi lanh.
Máy ép cần có hệ dẫn hướng bàn ép độc lập.
Khung Máy ép phải đủ khả năng chịu lực
Nếu xi lanh tạo được 100 tấn nhưng khung chỉ chịu được 60 tấn thì hệ thống vẫn không thể vận hành ở 100 tấn.
Cần kiểm tra:
- Dầm trên.
- Dầm dưới.
- Cột.
- Mối hàn.
- Bulông.
- Bàn ép.
- Mặt bích gá xi lanh.
Không nên nâng lực máy chỉ bằng cách đổi xi lanh lớn hơn.
Kiểu gá Xi lanh máy ép
Gá mặt bích
Đây là cấu hình phổ biến.
Ưu điểm:
- Gá chắc.
- Truyền lực tốt.
- Dễ bố trí đồng trục với bàn ép.
Mặt bích có thể nằm:
- Đầu trước.
- Đầu sau.
Gá chân
Có thể phù hợp với máy ép nằm ngang hoặc thiết kế đặc biệt.
Cần tránh mô-men làm xi lanh bị lệch.
Gá tai hoặc chốt
Phù hợp hơn với cơ cấu cần xoay.
Không phải cấu hình ưu tiên cho mọi máy ép cố định.
Mặt bích Xi lanh
Nếu dùng mặt bích cần kiểm tra:
- Kích thước bích.
- Độ dày.
- Số lỗ.
- Đường kính bulông.
- Vòng tâm lỗ.
- Bề mặt gá.
Mặt gá phải đủ:
- Phẳng.
- Cứng.
- Không biến dạng dưới tải.
Bulông gá Xi lanh
Bulông phải đúng:
- Đường kính.
- Cấp bền.
- Số lượng.
- Chiều dài ăn ren.
Không nên thay bulông cường độ cao bằng bulông thông thường chỉ vì cùng đường kính.
Xi lanh máy ép ISO 6022
ISO 6022 là một lựa chọn phù hợp cho một số máy ép công nghiệp tải nặng.
Dòng này thuộc series danh nghĩa:
- 25 MPa.
- Khoảng 250 bar.
Ưu điểm là các kích thước gá được chuẩn hóa theo tiêu chuẩn.
Tuy nhiên máy ép không bắt buộc phải sử dụng ISO 6022.
Xi lanh Mill Type cho Máy ép
Mill Type là nhóm xi lanh được sử dụng nhiều trong môi trường công nghiệp nặng.
Có thể phù hợp với:
- Chu kỳ lớn.
- Tải cao.
- Nhà máy thép.
- Máy ép lớn.
- Máy luyện kim.
Đây là lựa chọn cần xem xét khi điều kiện làm việc khắc nghiệt.
Xi lanh máy ép thân hàn
Xi lanh thân hàn có kết cấu tương đối gọn và chắc.
Có thể phù hợp với một số máy ép vừa và nhỏ hoặc các thiết kế riêng.
Pressure rating và chu kỳ vẫn phải kiểm tra theo đúng thiết kế.
Xi lanh máy ép Compact
Với máy nhỏ và không gian hạn chế có thể sử dụng xi lanh Compact nếu:
- Lực đáp ứng.
- Stroke phù hợp.
- Pressure rating phù hợp.
Không nên dùng Compact chỉ để tiết kiệm không gian nếu chu kỳ và tải vượt khả năng của dòng sản phẩm.
So sánh Xi lanh máy ép 1 chiều và 2 chiều
| Tiêu chí | 1 chiều | 2 chiều |
|---|---|---|
| Lực chủ động | Một hướng | Hai hướng |
| Cổng dầu | Thường 1 | Thường 2 |
| Ép | Áp dầu | Áp dầu |
| Hồi | Tải/lò xo | Áp dầu |
| Kiểm soát hồi | Hạn chế | Tốt hơn |
| Mạch | Đơn giản | Phức tạp hơn |
| Máy tự động | Hạn chế hơn | Phù hợp |
So sánh Xi lanh máy ép và Xi lanh thường
| Tiêu chí | Xi lanh máy ép | Xi lanh thông thường |
|---|---|---|
| Mục tiêu | Tạo lực ép | Nhiều ứng dụng |
| Tải | Thường lớn | Theo model |
| Cần piston | Chú trọng chịu nén | Theo ứng dụng |
| Chu kỳ | Theo máy ép | Đa dạng |
| Kiểu gá | Tối ưu cho khung ép | Đa dạng |
| Dẫn hướng tải | Rất quan trọng | Theo máy |
Không nên lấy một xi lanh có cùng bore và stroke nhưng khác thiết kế để thay trực tiếp mà không kiểm tra kỹ.
Ưu điểm của Xi lanh máy ép thủy lực
Sản phẩm có nhiều ưu điểm:
- Tạo lực lớn.
- Điều chỉnh lực bằng áp suất.
- Chuyển động êm.
- Có nhiều cấp lực.
- Có nhiều hành trình.
- Điều chỉnh tốc độ được.
- Có thể giữ lực.
- Có thể tự động hóa.
- Có thể thiết kế tiến nhanh.
- Có thể tích hợp cảm biến.
- Phù hợp tải công nghiệp.
- Có thể chế tạo theo máy.
Nhược điểm của Xi lanh máy ép thủy lực
Một số hạn chế gồm:
- Kích thước lớn với lực cao.
- Cần nhiều dầu.
- Bơm có thể cần công suất lớn.
- Cần có nguy cơ buckling.
- Seal có thể rò.
- Yêu cầu khung đủ cứng.
- Không phù hợp tải ngang.
- Dầu có thể sinh nhiệt.
- Mạch máy ép lớn khá phức tạp.
- Bảo trì quan trọng với chu kỳ cao.
Ứng dụng của Xi lanh máy ép thủy lực
Sản phẩm có thể được sử dụng trong:
- Máy ép kim loại.
- Máy dập.
- Máy nắn.
- Máy uốn.
- Máy ép tấm.
- Máy ép cao su.
- Máy ép nhựa.
- Máy ép gỗ.
- Máy ép phế liệu.
- Máy ép kiện.
- Máy ép vòng bi.
- Máy ép bạc.
- Máy ép trục.
- Máy ép khuôn.
- Máy ép tháo lắp.
- Thiết bị cơ khí công nghiệp.
Xi lanh dùng cho Máy ép kim loại
Ứng dụng gồm:
- Tạo hình.
- Dập.
- Uốn.
- Nắn.
- Ép lắp.
Cần tính:
- Lực.
- Tốc độ.
- Stroke.
- Khuôn.
- Chu kỳ.
Không nên chọn lực ép chỉ dựa trên kích thước phôi.
Xi lanh dùng cho Máy ép phế liệu
Máy ép phế liệu thường có:
- Lực lớn.
- Stroke dài.
- Chu kỳ tương đối nặng.
- Môi trường nhiều bụi.
Nên chú ý:
- Wiper.
- Seal.
- Bảo vệ cần.
- Khả năng chống tải lệch.
Xi lanh dùng cho Máy ép vòng bi
Cần:
- Căn tâm tốt.
- Tốc độ kiểm soát được.
- Lực phù hợp.
Không nên ép vòng bi bằng lực lệch vì có thể:
- Hỏng vòng bi.
- Cong trục.
- Tạo tải ngang lên xi lanh.
Xi lanh dùng cho Máy ép cao su
Ứng dụng có thể cần:
- Lực ép.
- Giữ áp.
- Giữ thời gian.
- Làm việc gần khuôn nóng.
Cần đặc biệt quan tâm đến:
- Nhiệt độ seal.
- Nhiệt độ dầu.
- Che chắn nhiệt.
Xi lanh dùng cho Máy ép kiện
Máy ép kiện hoặc ép phế liệu thường cần:
- Lực nén lớn.
- Hành trình dài.
- Chu kỳ lặp lại.
Ngoài xi lanh chính có thể có thêm:
- Xi lanh cửa.
- Xi lanh đẩy.
- Xi lanh kẹp.
Mỗi vị trí cần cấu hình khác nhau.
Chọn Xi lanh máy ép theo Lực ép
Cần xác định lực thực tế từ công nghệ.
Ví dụ:
- Ép lắp.
- Dập.
- Nắn.
- Uốn.
- Ép khuôn.
sẽ có yêu cầu lực khác nhau.
Không nên chỉ dựa vào máy cũ ghi “100 tấn” nếu chưa xác định điều kiện vận hành.
Chọn theo Lực hồi
Lực hồi cần đủ để:
- Nâng bàn ép.
- Thắng ma sát.
- Thắng trọng lượng cơ cấu.
- Tách khuôn nếu cần.
Nếu lực hồi quá thấp, máy có thể:
- Hồi chậm.
- Không hồi hết.
- Kẹt sau khi ép.
Chọn theo Hành trình
Cần xác định:
- Khoảng mở khuôn.
- Khoảng cao phôi.
- Hành trình ép.
- Khoảng thao tác.
Không nên cộng dự phòng quá lớn nếu không cần.
Chọn theo Đường kính Piston
Sau khi có:
- Lực.
- Áp suất thiết kế.
có thể xác định bore phù hợp.
Bore quá lớn sẽ làm hệ thống cần:
- Lưu lượng cao hơn.
- Van lớn hơn.
- Thùng dầu lớn hơn.
Chọn theo Đường kính Cần
Cần phải được kiểm tra theo:
- Lực nén.
- Stroke.
- Điều kiện gá.
- Hệ số an toàn.
Đối với máy ép tải lớn, không nên bỏ qua bài toán buckling.
Chọn theo Áp suất
Cần biết:
- Áp suất vận hành.
- Áp suất relief.
- Peak pressure.
- Xung áp.
Không nên thiết kế hệ chạy thường xuyên sát giới hạn phá hủy của bất kỳ thành phần nào.
Chọn theo Tốc độ
Nên xác định ít nhất:
- Tốc độ tiếp cận.
- Tốc độ ép.
- Tốc độ hồi.
Ba giá trị này có thể rất khác nhau.
Không nên chỉ yêu cầu “máy chạy nhanh”.
Chọn theo Chu kỳ làm việc
Cần biết:
- Số lần ép mỗi giờ.
- Thời gian giữ.
- Thời gian nghỉ.
Máy chạy liên tục cần quan tâm nhiều hơn tới:
- Nhiệt.
- Seal.
- Làm mát.
- Lọc dầu.
- Tuổi thọ mỏi.
Chọn theo Kiểu gá
Có thể sử dụng:
- Mặt bích.
- Chân.
- Tai.
- Kiểu chế tạo riêng.
Với máy ép thẳng đứng, mặt bích thường là cấu hình đáng cân nhắc vì dễ truyền lực về khung.
Chọn theo Cổng dầu
Cần xác định:
- Chuẩn cổng.
- Kích thước.
- Vị trí.
- Hướng cổng.
Đặc biệt với xi lanh lưu lượng lớn, cổng phải đủ tiết diện.
Chọn theo Nhiệt độ
Nếu máy làm việc:
- Liên tục.
- Gần khuôn nóng.
- Trong môi trường nhiệt cao.
cần chọn:
- Seal.
- Dầu.
- Giải pháp làm mát.
phù hợp.
Chọn theo Môi chất
Thông thường sử dụng dầu thủy lực.
Nếu sử dụng:
- Dầu chống cháy.
- Water glycol.
- Môi chất đặc biệt.
cần xác định tính tương thích của:
- Gioăng.
- Vật liệu.
- Bề mặt.
Hose cho Xi lanh máy ép
Hose cần đáp ứng:
- Working pressure.
- Lưu lượng.
- Nhiệt độ.
- Bán kính uốn.
Không được sử dụng burst pressure làm áp suất làm việc.
Không nên tiếp tục dùng hose có:
- Phồng.
- Nứt.
- Rò dầu.
- Lộ lớp thép.
- Đầu bấm lỏng.
Van điều khiển Xi lanh máy ép
Tùy mạch có thể sử dụng:
- Van phân phối.
- Van tràn.
- Van tiết lưu.
- Van một chiều.
- Van khóa.
- Van giảm áp.
- Van tỷ lệ.
Van cần được chọn theo:
- Pressure rating.
- Flow rating.
- Chức năng mạch.
Đồng hồ áp suất
Đồng hồ giúp:
- Theo dõi áp.
- Phát hiện quá tải.
- Hỗ trợ ước tính lực.
Nếu cần kiểm soát lực chính xác hơn có thể dùng:
- Pressure transducer.
- Load cell.
tùy yêu cầu máy.
Cảm biến hành trình
Máy ép tự động có thể cần phát hiện:
- Vị trí trên.
- Vị trí tiếp cận.
- Vị trí ép.
- Vị trí hồi.
Có thể sử dụng:
- Công tắc hành trình.
- Cảm biến tiệm cận.
- Cảm biến tuyến tính.
Không phải mọi xi lanh đều hỗ trợ cảm biến tích hợp.
Không để Xi lanh chịu tải ngang
Bàn ép phải được dẫn hướng riêng.
Nếu tải ngang truyền vào cần:
- Seal nhanh hỏng.
- Bạc dẫn hướng mòn.
- Cần cong.
- Xi lanh kẹt.
Đây là một trong những lỗi thiết kế quan trọng cần tránh.
Không đứng trong vùng ép
Máy ép có thể tạo lực rất lớn.
Không nên đưa:
- Tay.
- Chân.
- Dụng cụ không phù hợp.
vào vùng ép khi máy chưa được cô lập an toàn.
Khi bảo trì cần sử dụng cơ cấu khóa và quy trình cô lập năng lượng phù hợp với máy.
Kiểm tra trước khi vận hành
Nên kiểm tra:
- Cần piston.
- Thân xi lanh.
- Rò dầu.
- Mặt gá.
- Bulông.
- Hose.
- Fitting.
- Van.
- Khung máy.
- Dẫn hướng bàn ép.
Nếu phát hiện bất thường cần xử lý trước khi tăng tải.
Dấu hiệu Xi lanh máy ép bị hỏng
Một số dấu hiệu gồm:
- Máy không đủ lực.
- Xi lanh rò dầu.
- Bàn ép tự tụt.
- Chuyển động giật.
- Hồi chậm.
- Cần cong.
- Cần xước.
- Xi lanh nóng.
- Tiếng động bất thường.
- Một chiều hoạt động yếu.
Vì sao Máy ép không đủ lực?
Một số nguyên nhân:
- Áp suất thấp.
- Bore quá nhỏ.
- Van relief đặt thấp.
- Bơm mòn.
- Seal piston rò.
- Back pressure cao.
- Van bị rò.
- Tải vượt thiết kế.
Không nên tăng relief vượt giới hạn để bù lực.
Vì sao Xi lanh tụt khi giữ áp?
Có thể do:
- Seal piston rò.
- Van khóa rò.
- Van phân phối rò.
- Fitting rò.
Cần kiểm tra cả xi lanh và mạch.
Không nên kết luận ngay rằng xi lanh hỏng.
Vì sao Xi lanh chạy chậm?
Có thể do:
- Bơm thiếu lưu lượng.
- Van quá nhỏ.
- Hose nhỏ.
- Cổng dầu nhỏ.
- Dầu quá nhớ.
- Tải cao.
- Coupling chưa mở hết.
Cần phân biệt:
- Thiếu áp → thiếu lực.
- Thiếu lưu lượng → thiếu tốc độ.
Vì sao Xi lanh máy ép bị nóng?
Một số nguyên nhân:
- Rò nội bộ.
- Tiết lưu nhiều.
- Chu kỳ liên tục.
- Pressure drop cao.
- Dầu quá nhớ.
- Bộ làm mát thiếu công suất.
Nhiệt độ cao kéo dài làm giảm tuổi thọ:
- Dầu.
- Seal.
- Hose.
Vì sao Cần Xi lanh bị cong?
Một số nguyên nhân:
- Tải lệch tâm.
- Bàn ép thiếu dẫn hướng.
- Cần quá nhỏ.
- Hành trình quá dài.
- Gá sai trục.
- Quá tải.
Nếu cần cong cần tìm nguyên nhân trước khi thay cần mới.
Khi nào cần sửa hoặc thay Xi lanh?
Nên kiểm tra chuyên sâu khi:
- Cần cong.
- Cần xước sâu.
- Thân biến dạng.
- Rò dầu nhiều.
- Không đạt lực.
- Piston kẹt.
- Mặt gá nứt.
- Cổng dầu hỏng.
- Xi lanh từng bị quá áp.
Sau sửa chữa cần kiểm tra lại:
- Độ kín.
- Khả năng chịu áp.
- Hành trình.
- Độ thẳng.
- Tình trạng gá.
Lưu ý khi lựa chọn Xi lanh máy ép thủy lực
Trước khi lựa chọn cần xác định:
- Lực ép.
- Lực hồi.
- Kiểu tác động.
- Đường kính piston.
- Đường kính cần.
- Hành trình.
- Chiều dài khi thu.
- Working pressure.
- Áp suất cực đại.
- Tốc độ tiếp cận.
- Tốc độ ép.
- Tốc độ hồi.
- Lưu lượng.
- Chu kỳ.
- Kiểu gá.
- Cổng dầu.
- Giảm chấn.
- Nhiệt độ.
- Yêu cầu giữ áp.
Không nên lựa chọn chỉ dựa trên số tấn của máy.
Tư vấn lựa chọn Xi lanh máy ép thủy lực
Khi lựa chọn Xi lanh máy ép thủy lực, nên cung cấp:
- Lực ép yêu cầu.
- Lực hồi yêu cầu.
- Hành trình.
- Đường kính piston nếu có.
- Đường kính cần.
- Áp suất hệ thống.
- Lưu lượng bơm.
- Tốc độ tiếp cận.
- Tốc độ ép.
- Tốc độ hồi.
- Kiểu gá.
- Khoảng cách lắp.
- Chuẩn cổng dầu.
- Chu kỳ làm việc.
- Loại máy ép.
- Số lượng cần sử dụng.
Nếu thay xi lanh cũ, nên cung cấp thêm:
- Hình ảnh toàn bộ xi lanh.
- Hình ảnh tem.
- Hình ảnh mặt gá.
- Hình ảnh cổng dầu.
- Đường kính thân.
- Đường kính cần.
- Hành trình.
- Khoảng cách lắp.
- Model hoặc bản vẽ nếu có.
Với xi lanh máy ép, cần kiểm tra cả xi lanh và kết cấu máy. Xi lanh đủ lực nhưng khung, bàn ép, mặt bích hoặc bulông không đủ khả năng chịu tải thì hệ thống vẫn không phù hợp.
Tham khảo thêm các sản phẩm tại danh mục Xi lanh thủy lực công nghiệp nặng.