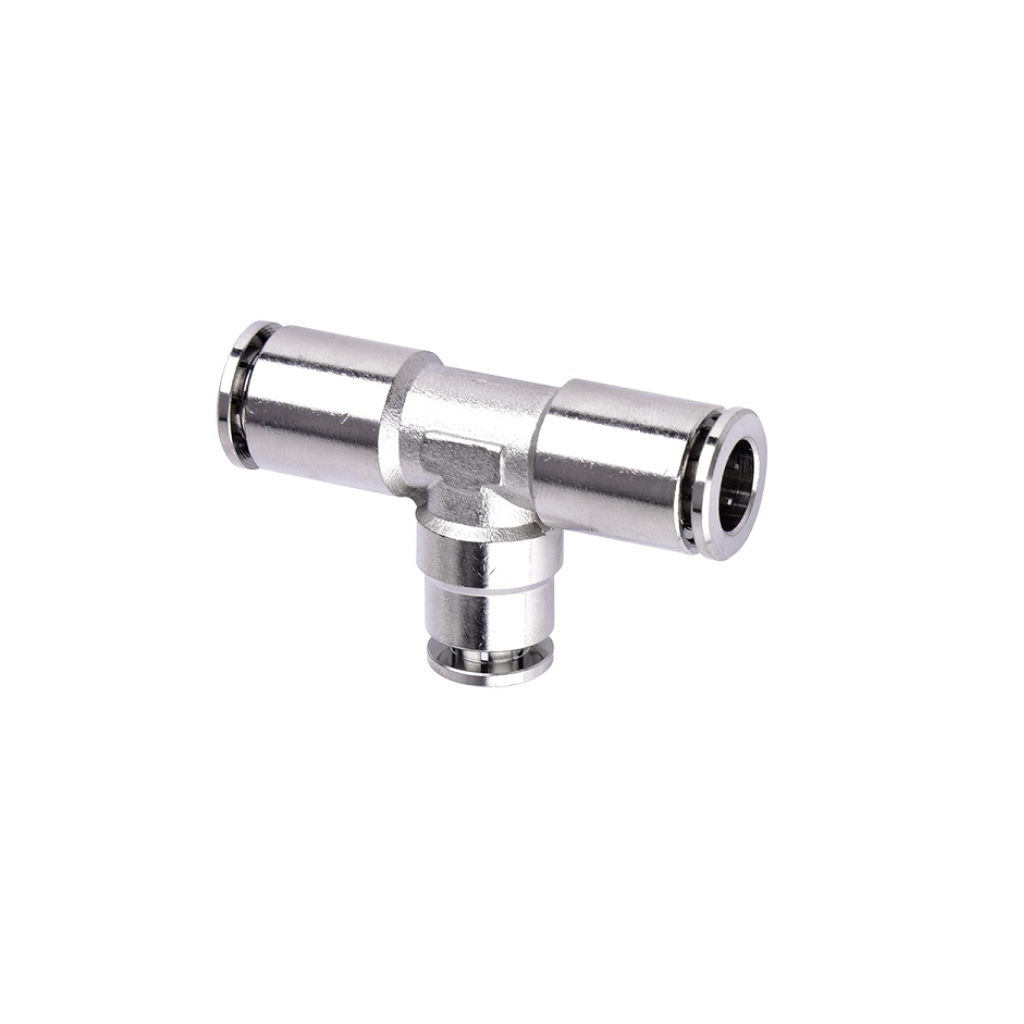
Đầu nối T giảm
1 ₫
- Kiểu nối: T giảm.
- Số cổng: 3 cổng.
- Kích thước: Khác size.
- Chuẩn nối: BSP, JIC, DIN.
- Vật liệu: Thép, inox.
- Ứng dụng: Ống thủy lực.
Giới thiệu Đầu nối T giảm
Thủy Lực AZ cung cấp các dòng đầu nối, ống, phụ kiện và thiết bị sử dụng trong hệ thống thủy lực công nghiệp.
Đầu nối T giảm là loại đầu nối thủy lực có ba cổng kết nối theo dạng chữ T, trong đó ít nhất một cổng có kích thước nhỏ hơn hoặc khác kích thước so với các cổng còn lại.
Sản phẩm còn được gọi với một số tên như:
- Tê giảm thủy lực.
- Đầu nối chữ T giảm.
- Tê giảm size.
- Reducing tee.
- Hydraulic reducing tee.
- Reducing tee fitting.
Đầu nối T giảm thường được sử dụng khi đường dầu chính có kích thước lớn nhưng cần tạo thêm một nhánh nhỏ hơn để kết nối thiết bị hoặc đường ống khác.
Ví dụ một đầu nối có thể gồm hai cổng chính cùng kích thước và một cổng nhánh nhỏ hơn. Tuy nhiên cấu hình thực tế thay đổi theo từng sản phẩm, vì vậy khi đặt hàng cần xác định rõ kích thước của cả ba đầu.
Trên hệ thống Thủy Lực AZ, Đầu nối T giảm hiện được phân loại trong nhóm Đầu nối chữ T thủy lực cùng các dạng T ren ngoài, T ren trong và T hạt bắp.
Cấu tạo Đầu nối T giảm
Đầu nối T giảm có cấu tạo tương đối đơn giản, gồm thân chữ T, ba cổng kết nối và các bề mặt làm kín tương ứng với từng chuẩn fitting.
Thân đầu nối
Thân là bộ phận chính tạo thành ba đường dầu liên thông.
Vật liệu thường gặp gồm:
- Thép.
- Inox.
- Hợp kim phù hợp theo từng hệ fitting.
Việc lựa chọn vật liệu cần dựa trên:
- Áp suất làm việc.
- Loại môi chất.
- Môi trường.
- Yêu cầu chống ăn mòn.
- Cấu tạo của hệ đầu nối.
Không nên xác định khả năng chịu áp chỉ dựa vào vật liệu vì kích thước và thiết kế đầu nối cũng ảnh hưởng trực tiếp.
Hai cổng đường chính
Hai đầu nằm trên cùng một trục thường tạo thành đường chạy chính của fitting.
Tùy cấu hình, hai đầu này có thể:
- Cùng size.
- Khác size.
- Nối trực tiếp với ống.
- Sử dụng ren ngoài.
- Sử dụng ren trong.
- Sử dụng côn hoặc vòng cắt.
Trong dạng T giảm phổ biến, hai đường chính thường có kích thước lớn hơn cổng nhánh.
Cổng nhánh giảm
Cổng nằm giữa thân T thường tạo thành nhánh vuông góc với đường chính.
Ở T giảm, cổng này có thể nhỏ hơn hai cổng còn lại.
Cổng nhánh có thể dùng để:
- Nối đường ống nhỏ hơn.
- Nối đồng hồ áp suất.
- Nối cảm biến.
- Nối đường pilot.
- Tạo nhánh cấp dầu.
- Kết nối thiết bị có cổng nhỏ hơn.
Không nên mặc định cổng nhỏ luôn nằm ở nhánh giữa vì một số sản phẩm có cấu hình kích thước khác.
Bề mặt làm kín
Tùy chuẩn kết nối, đầu nối T giảm có thể làm kín bằng:
- Côn 24°.
- Côn 37°.
- O-ring.
- Vòng cắt.
- Mặt phẳng.
- Ren côn.
- Bề mặt kim loại khác.
Đây là thông tin cần kiểm tra cùng với kích thước ren.
Hai đầu ren có thể vặn vừa nhưng vẫn không tương thích nếu khác kiểu làm kín.
Nguyên lý làm việc của Đầu nối T giảm
Đầu nối T giảm không có cơ cấu điều khiển bên trong như van.
Chức năng chính là tạo đường thông giữa ba cổng.
Ví dụ:
Đường chính → Đầu T giảm → Đường chính tiếp tục
↓
Nhánh nhỏ hơn
Dầu đi vào một cổng và có thể tiếp tục đi theo đường chính hoặc đi sang nhánh tùy vào trạng thái của hệ thống.
Đầu nối chỉ tạo kết nối vật lý, không chủ động kiểm soát:
- Lưu lượng.
- Áp suất.
- Hướng dòng.
- Trình tự hoạt động.
- Tỷ lệ chia dầu.
Nếu cần chia lưu lượng theo một tỷ lệ xác định thì phải sử dụng van chia lưu lượng hoặc giải pháp điều khiển phù hợp.
Không nên hiểu rằng cổng nhánh nhỏ hơn sẽ tự động nhận một lượng dầu cố định.
Thông số kỹ thuật Đầu nối T giảm
| Thông số | Giá trị tham khảo |
|---|---|
| Tên sản phẩm | Đầu nối T giảm |
| Tên tiếng Anh | Hydraulic Reducing Tee |
| Kiểu đầu | Chữ T giảm |
| Số cổng | 3 |
| Kích thước cổng | Khác nhau theo cấu hình |
| Chuẩn kết nối | BSP, JIC, DIN, Metric, ORFS hoặc loại khác |
| Vật liệu | Thép, inox hoặc theo model |
| Kiểu làm kín | Theo từng chuẩn |
| Áp suất làm việc | Theo từng sản phẩm |
| Kích thước ống | Theo từng size |
| Môi chất | Dầu thủy lực phù hợp |
| Ứng dụng | Chia nhánh, chuyển size đường ống |
Các thông số trên mang tính tham khảo.
Khi lựa chọn cần xác định rõ kích thước của cả ba cổng, chuẩn kết nối và phương pháp làm kín.
Các loại Đầu nối T giảm phổ biến
Đầu nối T giảm 3 đầu ống
Loại này dùng để nối trực tiếp ba đoạn ống.
Hai đầu có thể sử dụng cùng một size, trong khi đầu còn lại nhỏ hơn.
Ví dụ cấu hình có thể là:
- Đường chính lớn.
- Đường chính lớn.
- Nhánh nhỏ.
Loại này thường gặp trong hệ thống ống cứng.
Đầu nối T giảm DIN
Đầu nối T giảm DIN thường sử dụng kết cấu côn 24° kết hợp với các chi tiết phù hợp như:
- Đai ốc.
- Vòng cắt.
- Sleeve.
- O-ring tùy thiết kế.
Khi lựa chọn cần xác định:
- Đường kính ngoài ống.
- Series fitting.
- Kích thước từng cổng.
- Loại vòng cắt.
- Áp suất hệ thống.
Không nên chọn chỉ bằng ren của đai ốc.
Đầu nối T giảm JIC
Đầu JIC sử dụng mặt côn 37° theo cấu hình tương ứng.
Tê giảm JIC có thể kết nối các đường có kích thước khác nhau mà không cần lắp thêm nhiều adapter.
Khi lựa chọn cần kiểm tra:
- Size JIC của từng cổng.
- Côn 37°.
- Đầu đực hoặc cái.
- Kích thước ống.
- Áp suất làm việc.
Đầu nối T giảm BSP
Tê giảm BSP sử dụng kết nối BSP tại một hoặc nhiều cổng.
Có thể gặp:
- BSPP.
- BSPT.
- Ren đực.
- Ren trong.
- Cấu hình kết hợp.
BSPP và BSPT không giống nhau nên cần xác định đúng kiểu ren và phương pháp làm kín.
Đầu nối T giảm Metric
Đầu nối sử dụng các cổng ren Metric hoặc kết hợp với hệ tube fitting Metric.
Khi lựa chọn cần xác định:
- Đường kính ren.
- Bước ren.
- Mặt côn.
- Size ống.
- Kích thước từng nhánh.
Chỉ biết đây là ren Metric thường chưa đủ để chọn chính xác sản phẩm.
Đầu nối T giảm kết hợp ren và ống
Một số sản phẩm có:
- Hai đầu nối ống.
- Một đầu ren ngoài.
Hoặc:
- Hai đầu nối ống.
- Một đầu ren trong.
Cấu hình này phù hợp khi cần vừa chia đường ống vừa kết nối trực tiếp với block, van hoặc thiết bị.
Ưu điểm của Đầu nối T giảm
Đầu nối T giảm có nhiều ưu điểm:
- Chia đường dầu thành nhiều nhánh.
- Kết nối được các đường khác size.
- Giảm số lượng adapter.
- Giúp hệ thống gọn hơn.
- Có nhiều chuẩn kết nối.
- Có nhiều kích thước.
- Phù hợp hệ thống ống cứng.
- Có thể kết nối với thiết bị.
- Dễ bố trí nhánh phụ.
- Phù hợp bộ nguồn.
- Sử dụng được trên máy công nghiệp.
- Thuận tiện khi cải tạo đường ống.
Nhược điểm của Đầu nối T giảm
Một số hạn chế cần lưu ý:
- Có nhiều cấu hình kích thước dễ chọn nhầm.
- Cần xác định rõ size từng cổng.
- Không tự chia đều lưu lượng.
- Không có chức năng điều chỉnh áp suất.
- Có nhiều chuẩn ren khác nhau.
- Dễ nhầm vị trí cổng giảm.
- Sai mặt làm kín có thể gây rò dầu.
- Không nên dùng fitting đường nước thay cho đầu nối thủy lực.
- Thêm nhánh có thể làm thay đổi đặc tính của mạch.
- Cần kiểm tra áp suất của từng sản phẩm.
So sánh Đầu nối T giảm và T đều
| Tiêu chí | Đầu nối T giảm | Đầu nối T đều |
|---|---|---|
| Số cổng | 3 | 3 |
| Kích thước | Có cổng khác size | Thường cùng size |
| Mục đích | Chia nhánh và chuyển cỡ | Chia nhánh cùng cỡ |
| Số adapter cần dùng | Có thể ít hơn | Có thể cần adapter nếu đổi size |
| Bố trí | Linh hoạt hơn khi nhánh nhỏ | Đơn giản hơn |
| Ứng dụng | Nhánh phụ khác size | Các đường cùng size |
Nếu ba đường có cùng kích thước thì nên sử dụng T đều.
Nếu một nhánh có kích thước khác, T giảm thường giúp hệ thống gọn hơn so với việc sử dụng T đều kết hợp thêm đầu chuyển.
So sánh Đầu nối T giảm và Đầu nối chuyển đổi
| Tiêu chí | T giảm | Đầu chuyển đổi |
|---|---|---|
| Số cổng | 3 | Thường 2 |
| Chia nhánh | Có | Không |
| Chuyển size | Có | Có |
| Công dụng | Chia nhánh + giảm cỡ | Chuyển giữa hai đầu |
| Bố trí | Tạo hình chữ T | Nối thẳng hoặc theo cấu hình |
| Ứng dụng | Cần thêm nhánh | Chỉ cần đổi size |
Nếu chỉ cần nối hai đường khác size thì đầu chuyển đổi thường đơn giản hơn.
T giảm phù hợp khi vừa cần tạo thêm nhánh vừa cần sử dụng kích thước khác nhau.
Đầu nối T giảm có chia đều lưu lượng không?
Không.
Đây là điểm cần lưu ý khi thiết kế mạch.
Đầu T chỉ tạo ra ba đường thông với nhau.
Lưu lượng thực tế qua mỗi nhánh phụ thuộc vào:
- Áp suất.
- Tải.
- Trở lực.
- Kích thước ống.
- Van trong mạch.
- Độ dài đường ống.
Nếu một nhánh có trở lực thấp hơn, dầu có thể đi nhiều hơn qua nhánh đó.
Nếu cần hai nhánh nhận lưu lượng bằng nhau hoặc theo một tỷ lệ xác định, cần sử dụng van chia lưu lượng phù hợp.
Ứng dụng của Đầu nối T giảm
Đầu nối T giảm được sử dụng trong:
- Bộ nguồn thủy lực.
- Máy ép.
- Máy CNC.
- Máy công cụ.
- Máy ép nhựa.
- Máy công trình.
- Máy xúc.
- Xe nâng.
- Cẩu thủy lực.
- Máy nông nghiệp.
- Thiết bị nâng hạ.
- Máy đóng gói.
- Máy chế biến gỗ.
- Hệ thống ống cứng.
- Manifold.
- Hệ thống đo áp.
- Dây chuyền tự động hóa.
- Máy sản xuất công nghiệp.
Một ứng dụng phổ biến là đường dầu chính sử dụng ống lớn nhưng cần tạo một nhánh nhỏ để đưa dầu tới đồng hồ, cảm biến hoặc một cơ cấu phụ.
Cách xác định kích thước Đầu nối T giảm
Khi đặt đầu T giảm cần xác định kích thước của từng cổng.
Có thể ký hiệu theo thứ tự:
- Cổng 1.
- Cổng 2.
- Cổng 3.
Hoặc:
- Đường chính trái.
- Đường chính phải.
- Nhánh giữa.
Không nên chỉ nói:
“Tê 12 xuống 8”.
Thông tin này chưa xác định rõ:
- Hai cổng nào là 12.
- Cổng nào là 8.
- Đường 8 nằm ở nhánh hay đường chính.
Cách tốt hơn là cung cấp hình ảnh hoặc ghi rõ kích thước của từng vị trí.
Chọn Đầu nối T giảm theo chuẩn kết nối
Trước khi lựa chọn cần xác định hệ fitting đang sử dụng.
Các chuẩn thường gặp gồm:
- BSP.
- JIC.
- DIN 2353.
- Metric.
- ORFS.
- NPT.
Mỗi hệ có:
- Ren khác nhau.
- Bước ren khác nhau.
- Bề mặt làm kín khác nhau.
- Phụ kiện đi kèm khác nhau.
Hai đầu có kích thước nhìn gần giống nhau chưa chắc lắp được với nhau.
Chọn Đầu nối T giảm cho ống cứng
Nếu sử dụng với ống cứng cần xác định:
- Đường kính ngoài ống.
- Độ dày thành ống nếu cần.
- Chuẩn fitting.
- Series.
- Áp suất.
- Vòng cắt.
- Đai ốc.
Không nên lấy đường kính trong của ống để chọn đầu nối tube fitting.
Nhiều hệ đầu nối ống cứng được xác định theo đường kính ngoài của tube.
Lưu ý khi lắp đặt Đầu nối T giảm
Trong quá trình lắp cần:
- Kiểm tra đúng ba kích thước.
- Kiểm tra chuẩn ren.
- Kiểm tra bề mặt làm kín.
- Làm sạch đầu nối.
- Không lắp lệch ren.
- Không siết quá mức.
- Không để đường ống chịu lực kéo.
- Không ép các ống lệch tâm vào fitting.
- Kiểm tra gioăng hoặc O-ring.
- Kiểm tra rò dầu sau khi chạy thử.
Đầu nối không nên được dùng để kéo ba tuyến ống về đúng vị trí.
Các đường ống cần được bố trí đúng trước khi siết fitting.
Khi nào cần thay Đầu nối T giảm?
Nên kiểm tra hoặc thay sản phẩm khi có:
- Rò dầu.
- Ren bị hỏng.
- Ren bị méo.
- Mặt côn bị xước.
- O-ring hỏng.
- Vòng cắt không còn đảm bảo.
- Thân fitting bị nứt.
- Đầu nối bị biến dạng.
- Ăn mòn nghiêm trọng.
- Hệ thống thay đổi kích thước đường ống.
Nếu fitting liên tục rò, không nên chỉ tăng lực siết.
Cần kiểm tra đúng nguyên nhân tại ren, bề mặt làm kín, vòng cắt hoặc gioăng.
Lưu ý khi lựa chọn Đầu nối T giảm
Trước khi lựa chọn cần xác định:
- Kích thước cổng 1.
- Kích thước cổng 2.
- Kích thước cổng 3.
- Vị trí cổng giảm.
- Chuẩn kết nối.
- Bước ren.
- Kiểu làm kín.
- Kích thước ống.
- Vật liệu.
- Áp suất làm việc.
- Môi chất.
- Không gian lắp đặt.
Không nên đặt hàng chỉ bằng tên “Đầu nối T giảm”.
Cùng một tên nhưng cấu hình ba cổng có thể hoàn toàn khác nhau.
Tư vấn lựa chọn Đầu nối T giảm
Khi thay Đầu nối T giảm, nên cung cấp:
- Hình ảnh đầu nối cũ.
- Hình ảnh cả ba cổng.
- Kích thước từng cổng.
- Chuẩn ren nếu biết.
- Đường kính ống.
- Vị trí nhánh giảm.
- Kiểu làm kín.
- Áp suất làm việc.
- Loại máy.
- Số lượng cần sử dụng.
Nếu không xác định được chuẩn đầu nối, nên gửi hình ảnh rõ phần ren và mặt làm kín của cả ba cổng để đối chiếu.
Chỉ biết hai size mà không biết vị trí của từng cổng thường chưa đủ để lựa chọn chính xác T giảm.
Tham khảo thêm các dạng T ren ngoài, T ren trong, T hạt bắp và T giảm tại danh mục Đầu nối chữ T thủy lực.